精密且经济地制造传动和动力总成系统组件

变速箱部件的完整工艺链 - 从软加工到硬加工
齿轮、锥齿轮和行星齿轮:车削、铣削、磨削一体化
无论是齿轮、锥齿轮还是行星齿轮 - 变速箱部件都必须以大批量、高精度的方式进行制造。 埃马克将 VL 平台的车床与滚齿机和磨床组合成紧凑的生产线。这样,从毛坯料车削、滚齿到硬精加工的所有工序,都能在连续的物料流中完成。这缩短了生产周期,并最大限度地减少了换型工作量。
在链轮和CVT皮带轮的硬加工中,埃马克采用单次装夹完成硬车削与磨削的工艺组合 - 例如在VL 100 GT或VL 200 GT机床上。这消除了重复装夹误差,降低了刀具成本,并显著缩短了节拍时间。对用户而言,这意味着:更少的机床、更小的占地面积、每平方米更高的生产效率。
齿轮轴:连接与激光焊接,实现最大功能密度
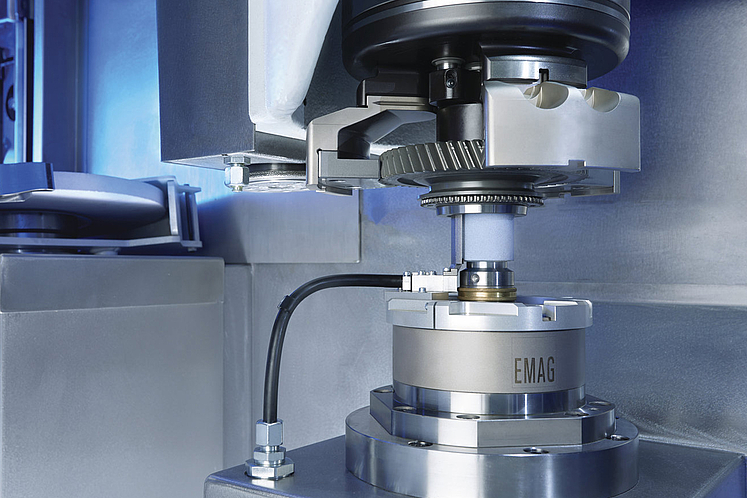
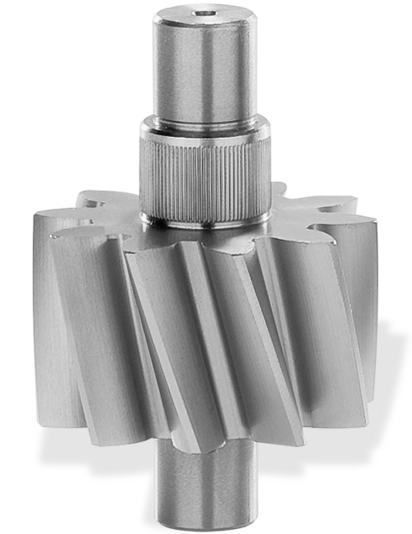
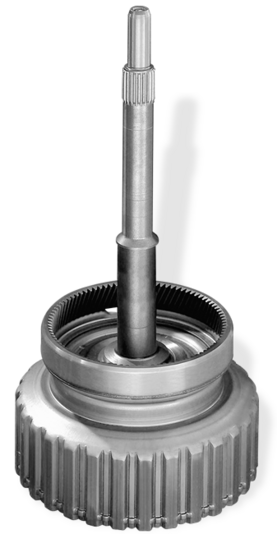
组装式传动轴在紧凑尺寸下实现了高功能密度。通过热套装配,齿轮可直接紧贴肩部 - 从而能够灵活实现各种传动轴变体。同时,采用 空心轴可减少旋转质量,且不影响承载能力。
对于带同步齿轮的齿轮等焊接式传动轴组件,采用激光焊接工艺。固态激光器能精确控制能量输出,最大限度地减少变形,并实现始终如一的高焊接质量 - 且能耗低于 CO₂ 激光器。集成式超声波检测可在每个工序后确保部件质量。
转向小齿轮和蜗杆:EPS系统部件的经济型制造
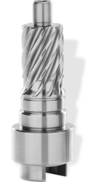
汽车行业每年生产数百万套电动助力转向(EPS)系统。埃马克为转向齿轮和蜗杆提供专业解决方案:K 160 滚齿机专为加工各种转向齿轮设计,将软预铣和刮削工艺整合于一台设备中。 集成的桁架确保了全自动运行。
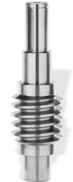
针对蜗杆和蜗杆轴,埃马克采用 HLC 150 H 卧式滚齿和蜗杆铣床。其虚拟 Y 轴赋予该机床非凡的刚性,并在淬火后实现此前仅靠磨削才能达到的滚齿质量。从软加工到硬加工的完整工艺链均可由同一供应商提供。
优势
- 一站式完整工艺链:埃马克涵盖变速箱部件的所有制造步骤 - 从车削、滚齿和磨削到激光焊接和热套装配。
- 一次装夹完成加工:在可能的情况下,多项操作无需重新装夹即可完成 - 这消除了装夹误差,提高了尺寸精度。
- 集成自动化:拾取主轴、TrackMotion、机器人单元和 传送带自动化系统可减少非生产时间,确保生产运行稳定且人手需求低。
- 紧凑型生产系统:VL平台下的机床占地面积小 - 即使是完整的动力总成生产线,也能节省空间地实现。
- 工艺组合带来的经济效益:在同一台机床上进行硬车削和磨削(例如 VL 100 GT、VL 200 GT),与分步工艺相比,可降低刀具成本并缩短节拍时间。
- 灵活应对不同生产量:模块化制造方案可随时扩展,并适应动力总成中新的零件几何形状或批量大小。
问答
工件
锥齿轮
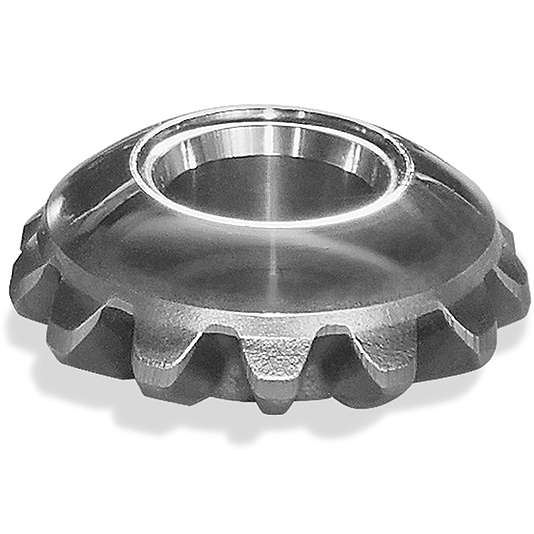
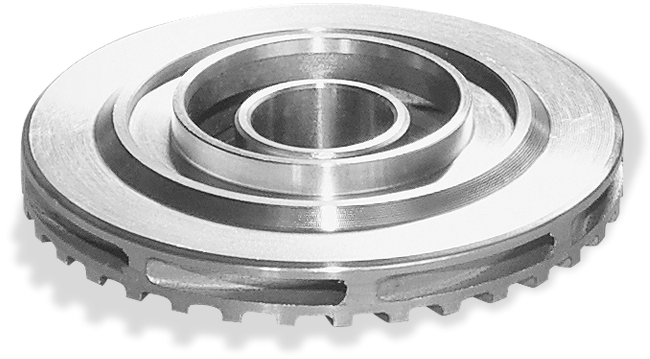
埃马克的 VL 1 TWIN 非常适合锥齿轮的车削和钻孔加工。这款倒立式车床有两条上下料主轴,可同时加工两个直径不超过 75 毫米的锥齿轮。机床的加工速度快、场地需求小,因此可降低单件成本。此外,可通过机械手单元和回转工作台轻松上料,并将节拍时间缩短到 4.5 秒。
齿轮
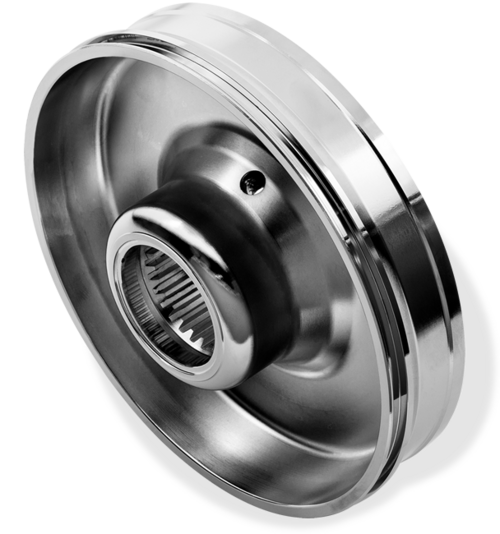
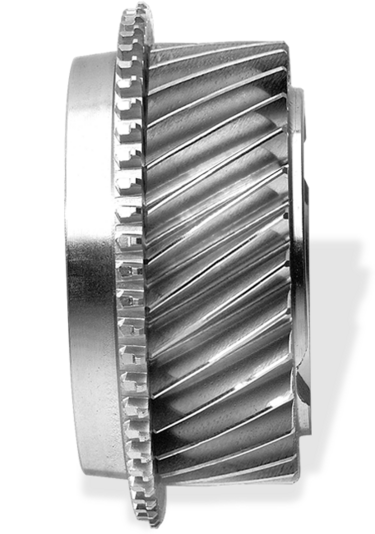
使用 VL 平台的机床加工齿轮,四个关键操作依次进行: 齿轮一面 ( OP 10 ) 的车削和另一面 ( OP 20 ) 的车削分别在 VL 2 上进行,然后在 VLC 200 H上用滚刀进行齿轮滚齿加工(OP 30),而零件最后的倒棱在 VLC 100 C ( OP 40 ) 上进行。…
齿轮轴
滚齿
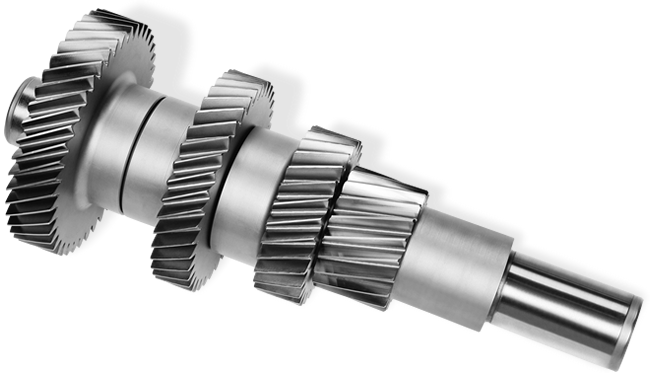
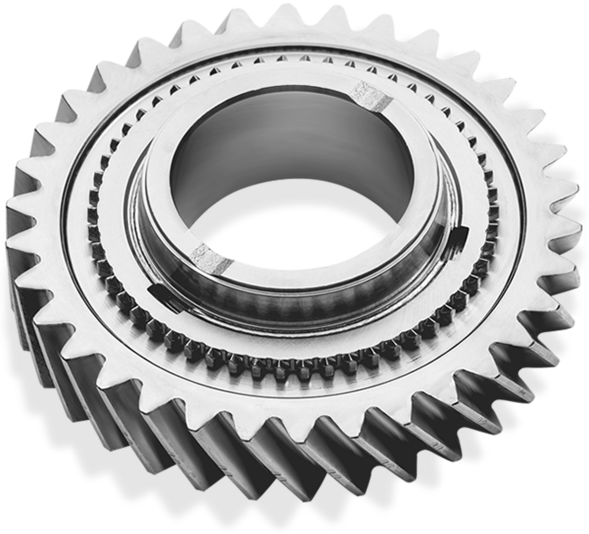
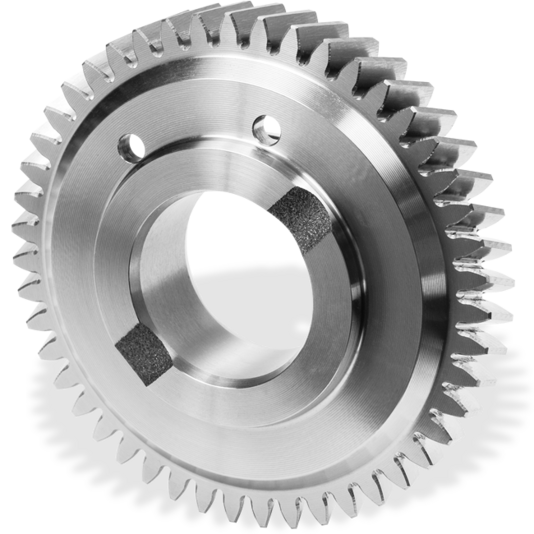
乘用车变速箱档数增加 – 工程师们已在从事自动档变速器 10 个变挡的研究。这样汽车可在最佳转速范围内行驶较长得时间,并且更加节能。该项研发为变速器和齿轮的加工带来了持久的优化压力:未来高产量齿轮的加工速度必须更快、精度更高。这一切如何运作,VLC 200 H 型立式滚齿机以工件为例演示了齿轮的加工。
长传动轴
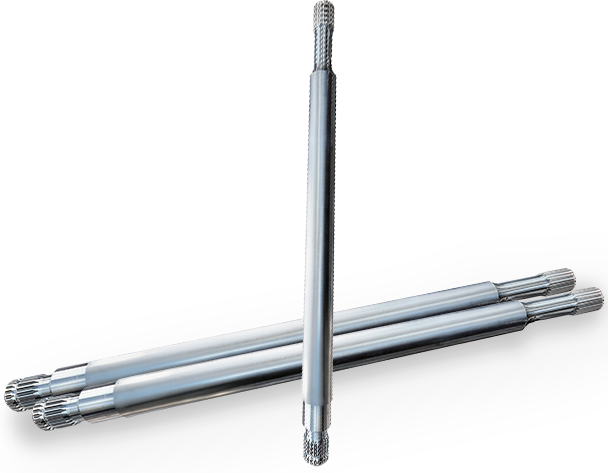
长传动轴是轮式和履带式军用车辆传动系统的核心部件。它们能远距离传递高扭矩,连接变速箱、中间轴承和车桥差速器,还能吸收弯曲和扭转载荷。在作战和后勤场景中,它们必须在温度变化、振动和撞击的情况下保持尺寸和功能稳定。在生产过程中,如果两端都有齿轮,则对同心度、同轴度、齿面形状和相位的公差要求很高。两端带有花键的细长轴也用于农业设备,例如草料加工。借助工作台通孔,CLC 260 H 还可以加工长度超过…
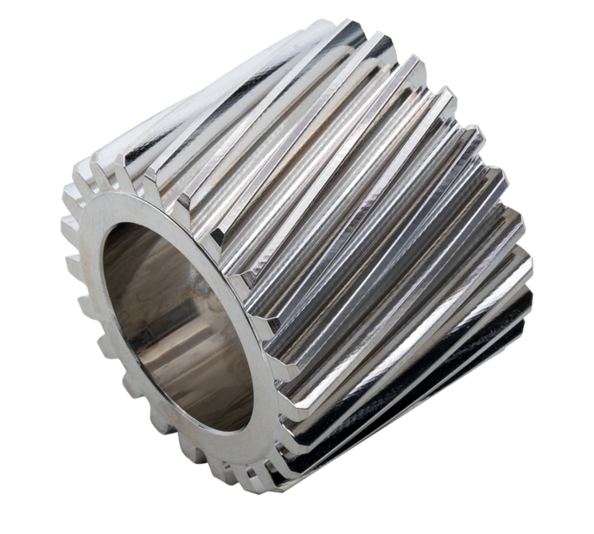
Planetary Gears
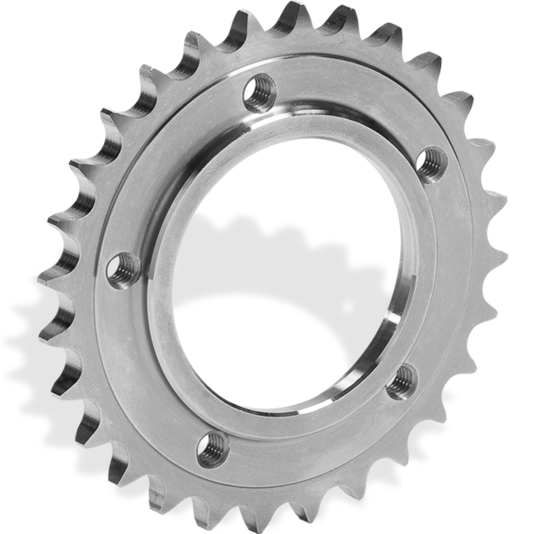
链轮
通过将不同的切削加工工序整合到同一机床和一次装夹中,为节省加工时间提供了巨大潜能。因此在加工直径达100 mm的盘类件(如:传动齿轮、凸轮环、链轮、泵环和单凸轮)时,在达到高品质加工结果的同时,还能够节约大量时间。
链轮(生产系统)
通过VL系列倒立式车床和一台 VL 4 H 立式滚齿机,埃马克可提供链轮全套加工的最佳生产解决方案。
机床还配备了TrackMotion自动化工件输送系统,通过该自动化系统在机床间便捷地传输工件——包括翻转链轮或将链轮放置在堆垛机托盘上。
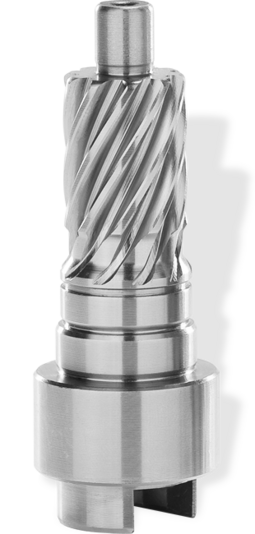
转向机构主动齿轮
动力转向系统是现在每一辆汽车的标配。因此将方向盘的运动传递到转向机构的转向齿轮的需求量非常巨大。这对于 KOEPFER 滚齿机 160 来说是小事一件,它是专门为制造转向齿轮而设计的。该机床装配有最新一代的 8…
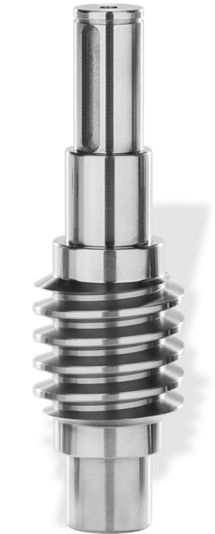
蜗杆
机电式转向系统又称为EPS转向系统(Electric Power Steering,电动助力转向),该系统如今已成为全球多种车型的标配。那么,该如何经济地生产诸如转向小齿轮、蜗杆和蜗轮等系统所属部件呢?EMAG 可提供多种解决方案。