磨削作为热后精加工的关键工艺
数控磨削是许多制造工艺链的最后一道工序,可确保最高的尺寸和位置精度。车削等传统工艺往往无法达到要求的公差,或留下不希望出现的加工痕迹。磨削可以弥补这些缺陷,并能够以稳定的高表面质量对硬质材料进行加工。 在此领域,埃马克为几乎所有应用场景都提供了合适的机床解决方案 - 从用于回转件的立式磨床,到用于轴类零件的数控圆磨床。
通用磨削:一次装夹完成完整加工
万能磨床将内圆、外圆和非圆磨削功能集于一体。 复杂几何形状 - 如台阶、锥面或槽 - 可在一次装夹中完成加工,从而消除换装误差并缩短周转时间。埃马克UG系列包括四种型号(UG 400、630、1000、1500),磨削长度范围为400至1500毫米。 得益于数控控制系统、光学测量系统和自适应工艺,即使对于单件以及中小批量生产,也能以高重复精度实现严格的公差要求,且经济高效。
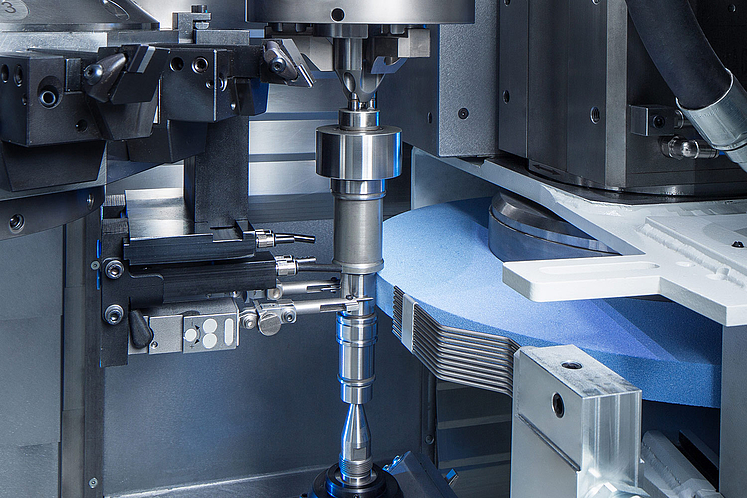
非圆磨削:高精度加工非圆几何形状
凸轮轴、凸轮盘或泵环在磨削时需要具有特定的非圆最终轮廓,而不是圆周轮廓。采用 CBN 技术的非圆磨削是该领域的尖端技术。 该工艺可在一次装夹中完成粗磨和精磨,若采用多主轴磨削,还可同时加工多个轮廓。埃马克的模块化机床与技术方案可灵活适应各类生产任务,例如对拥有多达十二个控制凸轮的商用车凸轮轴进行全加工。
硬车与磨削:提高效率的组合加工
在同一台机床上将硬车与磨削工艺相结合,可显著缩短加工周期:由于所有决定质量的表面均可在一次装夹中完成加工,因此基本消除了搬运、静置和装夹时间。典型应用包括变速箱齿轮、具有无纹路加工表面的止推环以及滚珠丝杠用螺母。埃马克提供适用于盘类和轴类零件的机床。
同步支撑磨削:对细长轴进行精密磨削
在同步支撑磨削过程中,细长或不稳定的轴由两个CBN砂轮同时从两侧进行加工。此时,砂轮的相对布置消除了法向力,而同步进给的定心架则吸收了剩余的切向力。 结果:与单面CBN磨削相比,磨削时间缩短约一半,同时表面粗糙度、同心度、圆度和短波纹度均得到改善。
优势
- 更短的周转时间:通过将多种磨削工艺整合到一台机床上,消除了各工序之间的运输、待机和装夹时间。
- 极高的尺寸和位置精度:配备集成测量探头的数控磨削工艺可实现可重复的严格公差 - 即使在淬火材料上也是如此。
- 灵活的工件加工:无论是圆轴、非圆凸轮轴还是复杂的盘类件 – 埃马克磨削技术凭借模块化机床设计,可覆盖广泛的工件范围。
- 一次装夹完成全加工:消除了换装误差,这对球面滚道或无纹路外圆等位置和形状要求精确的表面尤为关键。
- CBN 技术带来的经济性:CBN 砂轮可缩短有效加工时间并延长使用寿命,从而降低批量生产中的非生产时间。
- 可扩展的机床解决方案:从用于小型盘类零件的立式磨床到用于大型轴的数控圆磨床,埃马克为各种批量规模提供合适的磨床。
常见问题解答
技术工艺
技术工艺
除钻削之外,磨削是另一个众所周知的切削制造工艺,因为它在日常加工生产中也频繁使用。
采用 CBN 磨削技术进行非圆磨削,可对凸轮、凸轮轴、泵环和其他非圆几何形状工件进行高精度加工。
VTC 315 DS型磨床安装了两个互相独立的可移动滑台,十字滑台可以在X轴和Z轴方向移动,磨削主轴集成在十字滑台内。进行同步支撑磨削时轴类件被垂直夹紧,左右配置的砂轮同时磨削工件。
磨削时配置的中心架跟随运动,以达到最佳的支撑效果。
盘类工件的万能磨削是指在一台机床上对工件进行内圆磨削和外圆磨削。即使是复杂的几何形状,也可以在一次装夹操作中完成加工。如今,现代万能磨床可在一次操作中完成过去需要多台专用机床才能完成的工作。此外,由于采用了…