电化学(精密电解)特种加工技术:高强度材料的完全无毛刺金属加工

原理:电化学(精密电解)特种加工技术替代切削
电化学金属加工(ECM)利用电化学加工技术原理:工件和刀具作为阳极和阴极连接到直流电源上。 随后,在水基电化学电解液中,工件材料会以定向且非接触的方式被定向溶解 - 无需机械力,也不产生热量。结果:表面无内应力,几何过渡平滑,且完全不会产生毛刺。同时,材料的组织结构得以完全保留 - 硬度、韧性和磁性均不受影响。
适用于复杂部件和材料的电化学(精密电解)特种加工工艺
电化学(精密电解)特种加工技术适用于几乎所有金属,并在传统切削加工力不从心的情况下尤其能发挥其优势:例如高合金材料(如镍基合金或钛合金)以及淬火部件。 埃马克提供满足各种需求的专用电化学(精密电解)特种加工工艺:用于难以触及孔位的电化学钻孔、用于内部毛刺的电化学去毛刺、用于喷油嘴的倒角和铣槽,以及用于精细部件最高成像精度的精密电化学(精密电解)特种加工技术。
适用于批量和大批量生产
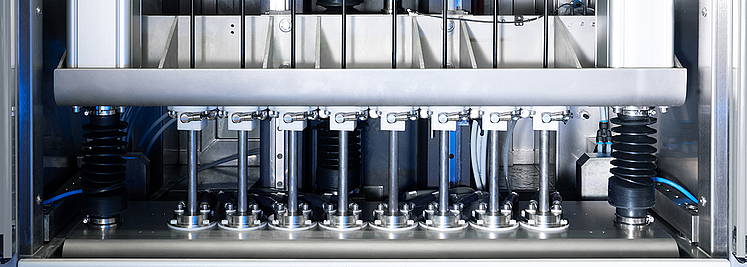
电化学(精密电解)特种加工工艺在批量生产中的一个关键优势在于:通过并行化 - 即在一个夹具中同时加工多个部件 - 可将每个部件的节拍时间缩短至客户要求的节拍(例如10秒)以内。 此外,阴极的刀具磨损极小,确保了长使用寿命和稳定的质量。在许多情况下,完全无需进行去毛刺或抛光等后续加工,从而缩短了工艺链并降低了成本。
问答
- 刀具(阴极)磨损极小,无需二次加工
在电化学(精密电解)特种加工工艺中,刀具(阴极)几乎不会磨损。通常完全无需进行去毛刺、抛光或其他返工步骤 - 这在工艺链中节省了时间和成本。 - 无热损伤,无机械应力残留
电化学(精密电解)特种加工工艺完全采用非接触式操作,且不产生热输入。材料特性(如硬度、韧性和微观结构)保持不变 - 即使是高强度合金也是如此。 - 最高表面质量可达 Ra 0.05
电化学(精密电解)特种加工工艺可实现表面粗糙度高达Ra 0.05。粗加工、精加工和抛光可在单次工序中完成。 - 完全无毛刺加工,即使在难以触及的部位
内部孔交错、倒角或精细的内部几何形状均可实现无毛刺且可重复的加工 - 不会产生二次毛刺或未定义的最终加工状态。 - 适用于批量生产的可扩展性
通过并行加工 - 即在一个夹具中同时加工多个零件 - 可将单个零件的节拍时间缩短至客户要求的节拍(例如10 秒)以内 。电化学(精密电解)特种加工工艺可随生产量灵活扩展。 - 超硬合金和淬火材料的加工
无论是镍基合金、钛合金、因科镍合金还是淬火钢 - 在电化学(精密电解)特种加工工艺中,材料硬度不会影响进给速度或加工结果。这为传统切削工艺难以胜任的领域开辟了新的可能性。
问答
技术工艺
技术工艺
ECM,即电化学加工,是一个广义概念,是所有的电化学加工技术的总称。 采用电化学法加工零件时,零件在电解液中被溶解,从而达到加工目的。 如今,电化学加工法已被广泛应用在航空航天、汽车制造、精密医疗仪器制造、显微技术和能源技术领域。…
去毛刺和电化学去毛刺
在切削加工领域,去毛刺并不是什么核心工艺,相反长久以来去毛刺一直被很多人视作是一件无法避免的麻烦事。因此许多用户或机床制造商在安排整个生产工艺时,虽然非常注重切削工艺的合理安排及优化,但对去毛刺却是一开始就掉以轻心,不做统筹安排。
电解钻孔加工:高难度加工
在许多应用领域,钻孔切削无疑是快速而有效的加工手段。但如果由于工件的材料太硬,铣刀负荷太大;或工件形状复杂,又有空腔,很难进行铣削加工时,又该怎么办呢?– 在这种棘手场合,电解钻孔加工便有了用武之地,提供了巨大的经济有效加工的可能性。
许多零部件不仅外部加工要求精密,内部轮廓的精度和表面光洁度要求也极高。比如加工喷油系统的零件时,哪怕是再细小不过的一个加工凹槽都会导致缺口作用,从而使喷油系统失灵。 采用电解法加工各类零件的回油槽或圆滑表面时,精度高,结果好。
ECM 是加工枪管的理想技术。通过在模块化 PI 机床中使用特殊的膛线模块,可在短枪管和长枪管上生成高精度内部几何形状
更多信息
电解加工保证了最高的表面光洁度,哪怕是韧性特大或特硬的工件也能保证其最高的加工质量。为了满足零件越来越小,而成形加工的精度要求却越来越高的发展趋势,埃马克研发专家潜心钻研,在电解加工的基础上开发了精密电解加工。