齿轮制造 - 从毛坯到成品表面的精密齿轮加工 

齿轮的生产涉及多种相互协调的工艺 - 从车削、滚齿和车齿到磨削。埃马克为工艺链的每个步骤提供合适的机床解决方案。 

从软加工到硬精加工:完整的齿轮加工工艺链 

软加工:滚齿和车齿作为高效的入门工艺

齿轮制造始于毛坯料的软加工。 在滚齿加工中,许多切削刃同时参与切削,这使得该工艺特别高效,并可实现任意齿数、螺旋角和齿宽 。车齿作为一种高性能的替代方案补充了产品组合,特别适用于内齿加工。与插齿加工相比,其生产效率提高了两到三倍。 

插齿和去毛刺:满足复杂几何形状的灵活性

对于具有干涉轮廓或小退刀槽的齿轮,插齿切削提供了必要的灵活性 - 无论对于直齿还是斜齿的内齿和外齿均适用。 在齿轮加工完成后,去毛刺和倒角是必不可少的一步,因为残留的毛刺可能会损坏轴承和后续工具。为此,我们提供三种工艺:挤压去毛刺、磨削去毛刺和铣削去毛刺 - 根据产量和部件多样性进行调整。 

热后精加工:剃齿、成形磨和展成磨,实现最高精度

淬火前,剃齿可在保持高生产率的同时确保低噪音表面特征 - 这是一种在汽车工业中久经考验的方法。热处理后,采用展成磨或成形磨来消除因制造过程导致的尺寸偏差。  

埃马克滚齿机在齿轮制造中的应用 - 外齿轮的高效生产
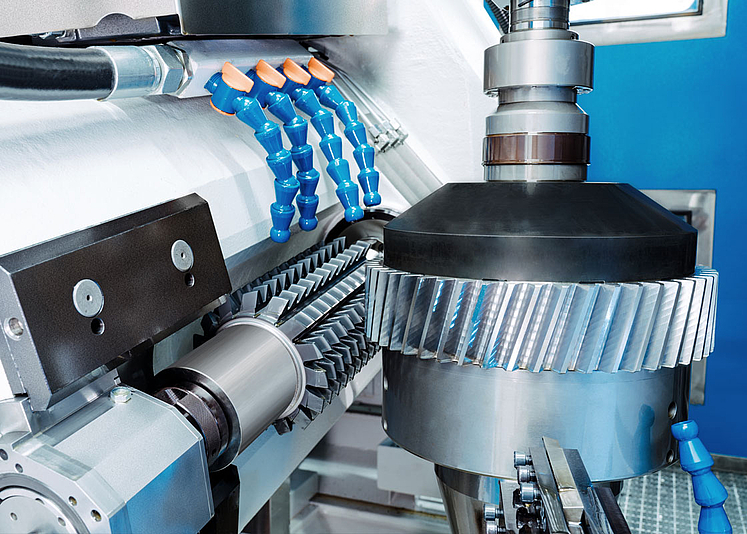
一台埃马克滚齿机正在加工齿轮。该工艺可实现高生产率且重复精度高的齿轮制造。非常适合批量生产齿轮、齿轮轴和蜗轮。

优势

  • 完整的工艺链:从软加工到硬精加工,埃马克凭借相互协调的机床和工艺,覆盖了齿轮制造的所有步骤。
  • 高生产率:滚齿和车齿等工艺通过多刃连续切削实现了短节拍时间 - 即使在大批量生产中也能可靠地重复。
  • 微米级精度:热处理后的展成磨和成形磨可消除尺寸偏差 - 这对运行平稳性和使用寿命至关重要。
  • 适应多种几何形状的灵活性:无论是内齿还是外齿,直齿还是斜齿,带干涉轮廓还是小退刀空间 – 埃马克都能为各种需求提供合适的工艺。
  • 减少装夹误差:通过将多个工序整合到一次装夹中 - 例如车削和车齿 - 可大幅消除圆跳动误差,并简化零件物流。 

问答

齿轮制造分为软加工和硬加工,二者分别需要不同的工艺。软加工包括滚齿、车齿和插齿,这些工艺将加工到尚未淬火的齿形工件。 热处理后,通过展成磨或成形磨进行硬精加工,以校正变形误差并获得高精度表面。去毛刺和倒角作为不可或缺的中间步骤,完善了整个工艺链。 

齿轮对齿形误差、齿向误差和表面质量要求极高 - 即使微米级别的微小波纹也会导致传动系统产生噪音。 干涉轮廓、微小退刀空间或内齿轮等结构会限制特定工艺的应用,从而带来额外挑战。热处理引起的尺寸偏差必须在硬加工过程中进行有针对性的补偿。对于电驱系统,对运行平稳性和齿面承载能力的要求正在不断提高。 

对于内齿加工,埃马克主要提供车齿和插齿工艺。 其中车齿是更高效的选择:它采用轴向进给的连续加工方式,速度比插齿快两到三倍。对于具有干涉轮廓或退刀位置非常小的工件,插齿则具有结构上的优势,因为即使在狭窄的空间内,刀具也能精确工作。 

完整的工艺流程始于毛坯件的预车削,随后通过滚齿或车齿进行预加工。接着,通过挤压去毛刺或去毛刺盘去除毛刺。淬火后,进行展成磨或成形磨以完成最终加工。 最终结果:尺寸精确、表面质量达标且使用寿命长的齿轮。 

齿轮制造是所有需要传递扭矩领域的核心工艺 - 尤其在汽车及零部件行业、商用车制造以及农业机械领域。 齿轮制造在电动驱动领域也日益重要:高扭矩和高转速要求表面特别安静且公差严格。埃马克为此提供专门定制的解决方案,例如用于电动汽车的行星齿轮箱或锥齿轮。 

关键因素在于缩短节拍时间、减少非生产时间以及减少装夹次数。在一次装夹中结合车齿和预车削,既能减少零件物流,又能同时降低圆周跳动误差。 在展成磨加工中,第二主轴可实现与主加工时间并行的工件装卸。直接在滚齿机上进行去毛刺可省去一个额外工序。与磨削相比,剃齿更具成本效益,且能实现低噪音加工 - 这在大批量生产中具有明显优势。 

技术工艺

技术工艺

Deburring is an essential procedure in many production processes - after all, burrs that are not removed could break off later and damage bearings or…

更多信息

For those who want to produce gearing on workpieces with interfering contours – including a small overrun – gear shaping is frequently the only…

更多信息

Gear shaving takes place before the hardening process and is a cost-effective process. It results in low-noise gear surfaces - a major benefit that…

更多信息

During the machining of the tooth flanks of shafts and gears by means of generating grinding or gear grinding, it is important to achieve…

更多信息

Flexible, highly productive, highly accurate - as a continuous gear production process, hobbing is indispensable in many industries, as it allows any…

更多信息

通过刮齿可高效加工盘类件和齿轮,并在加工内齿时是拉削和滚动插齿的替代方法。高性能工艺的显著特征是其高切削速度。

更多信息

Profile grinding of gears and long, slim and toothed components is performed discontinuously, i.e., tooth gap by tooth gap, is completed one after the…
更多信息

我们有适合你的解决方案!

埃马克全球

您有任何问题或需要有关该机床的详细资料吗?请联系我们!

全球联系方式

售后服务

埃马克的服务网络覆盖全球。您将受益于我们的快捷和全球网络。

至 售后与服务

埃马克通讯

现在就订阅我们的简讯,并收到有关我们的机床、技术和网络研讨会的信息。

现在就订阅!

更多关于埃马克集团的信息