Componenti di precisione per robot umanoidi – Interblocchi per attuatori
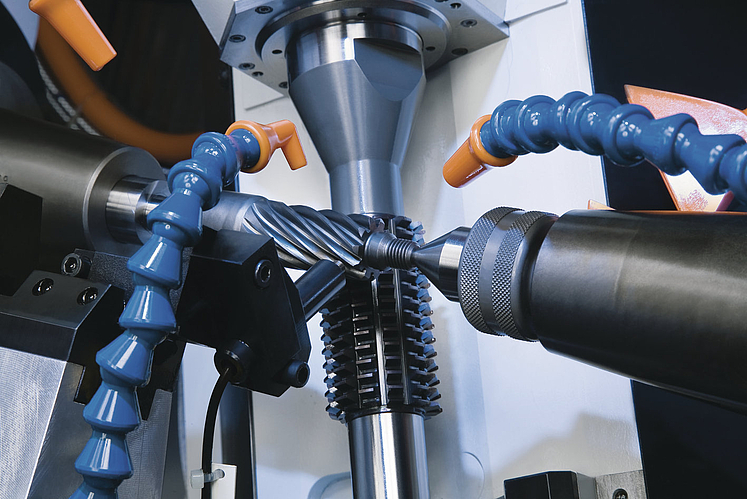
I robot umanoidi pongono requisiti estremamente elevati ai loro componenti di azionamento. EMAG offre soluzioni di produzione specializzate per i tre componenti di dentatura fondamentali negli attuatori robotici: Flexsplines, generatori Wave e ruote planetarie – con precisione riproducibile per la produzione in grande serie.

Componenti chiave dentati per attuatori rotativi nella robotica
Flexsplines: il cuore del riduttore ondulato
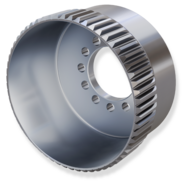
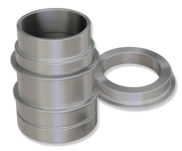
I Flexsplines sono cilindri cavi a pareti sottili con dentatura di precisione realizzati in acciaio ad alta resistenza e costituiscono l'elemento di trasmissione centrale nel riduttore ad albero. Con spessori delle pareti inferiori a un millimetro e un numero di denti compreso tra 100 e 400, consentono rapporti di riduzione molto elevati in un unico stadio di trasmissione – un vantaggio decisivo rispetto ai riduttori epicicloidali a più stadi. La qualità della dentatura deve essere conforme alla norma DIN 3960/62 o ISO 1328 classe 4, con tolleranze di passo nell'ordine dei micrometri a una cifra e una concentricità inferiore a 5 µm.
Generatore d'onda – Componente di ingresso nel riduttore a onde
Il Wave Generator è il componente di azionamento nel riduttore ondulato: una camma ellittica con cuscinetto ad anello sottile montato produce la deformazione ad accoppiamento geometrico del Flexspline. Il profilo esterno ellittico e i fori di riferimento devono rispettare tolleranze di concentricità e simmetria di ≤ 3 µm. EMAG produce questi componenti sulla VLC 350 GT combinando girare, fresare e macinare in un unico serraggio – in questo modo si evitano errori del trasformatore e si raggiungono le strette tolleranze di posizione con affidabilità di processo.
Ruote planetarie: trasmissione compatta della forza negli attuatori rotanti
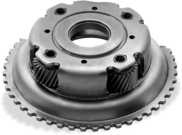
Gli ingranaggi planetari vengono utilizzati nelle articolazioni più grandi dei robot umanoidi, dove è richiesta un'elevata capacità di carico con dimensioni compatte. I robot attuali necessitano di almeno 14 attuatori rotanti, molti dei quali con riduttori epicicloidali. La produzione delle ruote planetarie, degli ingranaggi solari e dei portasatelliti avviene in una catena di processo a più fasi che comprende lavorazioni a morbido e a dura. In questo modo si ottengono qualità di dentatura conformi alla classe DIN da 5 a 4, riproducibili anche nella produzione in grande serie.
Vantaggi
- Lavorazione completa in un unico serraggio: girare, fresare e macinare in un'unica operazione. Si eliminano gli errori del trasformatore e le tolleranze di posizione di ≤ 3 µm vengono rispettate con sicurezza di processo.
- Concetti di serraggio e concetti di macchina specializzati: mandrini di serraggio a espansione idraulica con una concentricità di max. 3-5 µm proteggono i componenti a pareti sottili, come le scanalature flessibili, da deformazioni elastiche durante la lavorazione.
- Catena di processo completa da un unico fornitore: dalla lavorazione a materiale tenero a quella dura – EMAG copre l’intera catena di processo di produzione per tutti e tre i componenti dell’attuatore con piattaforme macchina coordinate tra loro.
- Tempi di presa più brevi grazie alla combinazione di processi: la combinazione di pre-fresatura e rettifica di finitura del contorno ellittico sul Wave Generator riduce il tempo di presa del 30-40% rispetto alla sola rettifica.
- Flessibilità per lo sviluppo e la produzione in serie: piattaforme macchina come la G 375 H consentono, grazie a brevi tempi di attrezzaggio e moli variabili, sia la produzione di piccole serie nella fase di sviluppo che la produzione stabile in grandi serie.
Domande e risposte
- Come funzionano gli ingranaggi ondulati e gli ingranaggi planetari come attuatori nei robot umanoidi?
- Quali particolari requisiti di produzione impongono le Flexspline alle macchine e ai processi?
- Quali tecnologie e processi EMAG sono adatti alla produzione di componenti per attuatori robotici?
- Come si presenta una tipica catena di processo per la produzione di Flexsplines?
- Quali macchine EMAG sono adatte alla lavorazione di componenti robotici?
- Quali tolleranze e classi di qualità sono raggiungibili negli interblocchi dei componenti robotici?
- In quali settori della robotica vengono utilizzati questi componenti?
- Come è possibile migliorare l'economicità nella produzione in serie di interblocchi per la robotica?
Entrambi i tipi di riduttori convertono la rotazione veloce di un motore elettrico in un movimento articolare lento e potente, ma in modi molto diversi.
I riduttori a onde sfruttano la deformazione elastica del Flexspline generata dal Wave Generator, raggiungendo così rapporti di riduzione molto elevati (fino a 100:1) in un unico stadio, con ingombro ridotto e assenza di gioco. I riduttori epicicloidali distribuiscono il carico su più ingranaggi contemporaneamente e sono particolarmente resistenti, ma richiedono più stadi per ottenere rapporti di riduzione elevati. Nei robot umanoidi entrambi i tipi vengono utilizzati in modo mirato a seconda delle esigenze articolari.
Le scanalature flessibili rappresentano una delle operazioni di dentatura più complesse nella produzione di precisione.
Gli spessori delle pareti sono inferiori a un millimetro: anche forze di serraggio minime possono causare deformazioni elastiche e quindi errori di dentatura. EMAG utilizza quindi mandrini di serraggio a espansione idraulica che distribuiscono uniformemente la forza di serraggio su tutta la superficie interna del mantello. A ciò si aggiungono materiali ad alta resistenza con valori di durezza compresi tra 38 e 42 HRC, nonché il requisito di qualità di dentatura di classe DIN 4 con tolleranze di passo nell’ordine di pochi micrometri.
EMAG offre processi specializzati per ciascuno dei tre componenti principali.
Per le scanalature flessibili viene impiegata la fresatura a creatore sulle macchine della serie K con speciali frese a creatore in metallo duro e strategie di compensazione per gli errori di sincronizzazione. I generatori d’onda vengono lavorati completamente in un unico serraggio sulla VLC 350 GT tramite la combinazione di girare, fresare e macinare. Le ruote planetarie vengono sottoposte a una catena di processo che comprende fresatura a creatore, cementazione e finitura a freddo – a scelta tramite fresatura a creatore a scorrimento, rettifica rotolante o rettifica del profilo.
La produzione di Flexspline comprende lavorazioni a freddo e dure in stretta coordinazione.
La catena di processo inizia con la tornitura a morbido per la realizzazione della geometria, seguita dal trattamento termico (tempratura, trattamento criogenico, rinvenimento) e dalla tornitura a duro delle superfici funzionali. Successivamente, il foro interno viene sottoposto a ondulazione: esso funge da riferimento di serraggio preciso per la fresatura a creatore della dentatura. La catena si conclude con la sbavatura, la pulizia e la sabbiatura. Ogni fase è coordinata con quella successiva, poiché gli errori si ripercuotono direttamente sulla qualità finale della dentatura.
EMAG offre piattaforme macchina adatte a ogni componente.
Per le Flexsplines sono disponibili la K 160 (fino a circa 100 mm di diametro esterno, struttura aperta) e la K 300 (fino a 140 mm, telaio chiuso per una maggiore rigidità). I generatori Wave i vengono lavorati sulla VLC 350 GT (girare, fresare, macinare in un'unica macchina). Per le ruote planetarie sono adatti il K 160 per la dentatura a creatore e il G 160, G 250 HS o G 375 H per la successiva rettifica fine a freddo.
Le classi di qualità raggiungibili variano a seconda del componente e del processo, ma si collocano sempre nell’ambito della massima precisione.
Per le scanalature flessibili, EMAG raggiunge una qualità di dentatura comprovata secondo la norma DIN 3960/62 o ISO 1328 classe 4, con tolleranze di passo nell'ordine dei micrometri a una cifra e una concentricità inferiore a 5 µm. I generatori Wave raggiungono tolleranze di concentricità e simmetria di ≤ 3 µm grazie alla lavorazione completa in un unico serraggio. Le ruote planetarie vengono prodotte, a seconda del processo, nella classe DIN da 4 a 6; i requisiti emergenti nella robotica umanoide richiedono sempre più spesso la classe 4 prima della tempra.
L'applicazione principale è negli attuatori rotanti dei robot umanoidi.
Gli attuali robot umanoidi necessitano di almeno 14 attuatori rotativi, distribuiti tra le articolazioni di spalle, gomiti, anche e ginocchia. Gli ingranaggi ondulati con Flexspline e Wave Generator vengono impiegati preferibilmente laddove sono determinanti l’assenza di gioco, la compattezza e un elevato rapporto di riduzione. Gli ingranaggi planetari sono utilizzati per le articolazioni con coppie elevate. Con i progressivi sviluppi di mani robotiche dotate di motricità fine, cresce anche la richiesta di varianti di ingranaggi miniaturizzati: un campo di applicazione in espansione per le soluzioni di produzione EMAG.
Sono determinanti tempi di presa brevi, basse percentuali di scarti e tempi di attrezzaggio ridotti al minimo.
La combinazione di pre-fresatura e rettifica di finitura del profilo ellittico sul Wave Generator consente di risparmiare il 30-40% di tempo di lavorazione rispetto alla sola rettifica. La lavorazione completa in un unico serraggio riduce i tempi di consegna ed elimina gli errori del trasformatore come causa di scarti. Per le ruote planetarie, il processo alternativo "rettifica dal pieno" accorcia la catena di processo eliminando la pre-dentatura. Grazie ai brevi tempi di attrezzaggio, la G 375 H consente inoltre un funzionamento economico anche in caso di geometrie dei componenti variabili.
Pezzi
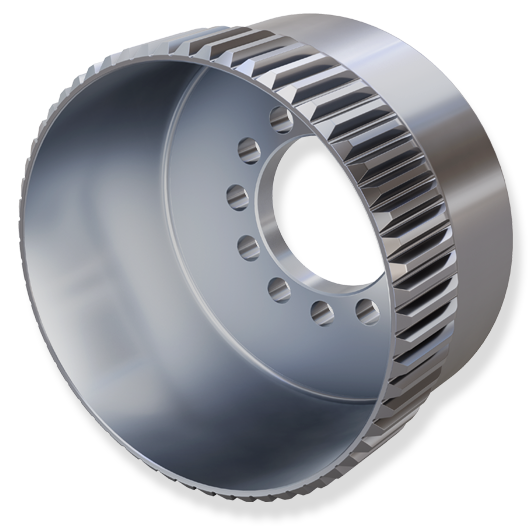
Flexspline
Le Flexspline, note anche come ruote ad albero flessibile, Flextopf o manicotti a collare, costituiscono il cuore dei riduttori ad albero. Questi componenti di alta precisione consentono rapporti di…
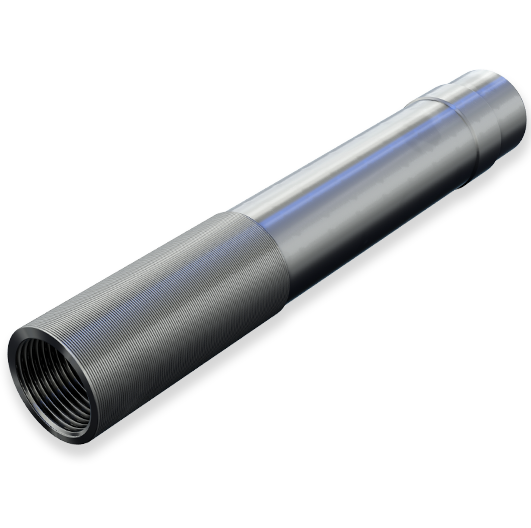
Dadi per Filettature planetarie
Le viti a ricircolo di sfere – note anche come viti a rulli planetari (Planetary Roller Screws) – convertono i movimenti rotatori in movimenti lineari e sono tra gli elementi di azionamento più…
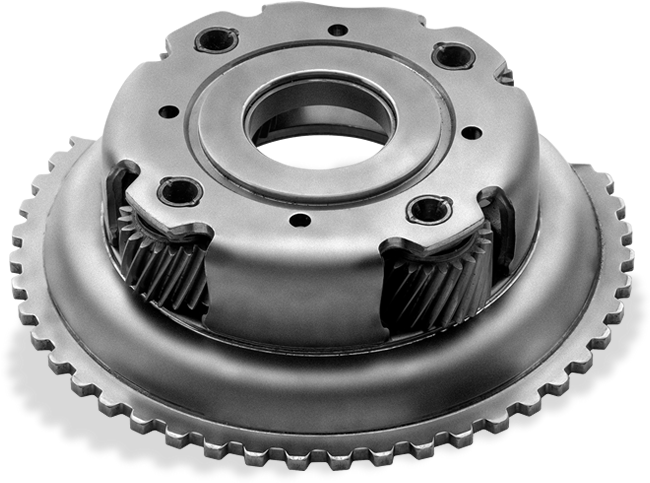
Rotismi Epicicloidali
Gli attuatori sono gli elementi di movimento fondamentali nei robot umanoidi, paragonabili ai muscoli e alle articolazioni negli organismi biologici. Consentono movimenti precisi e simili a quelli…
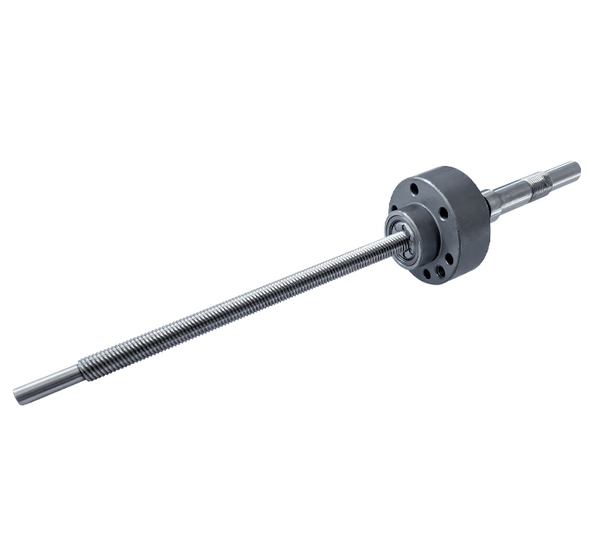
Planetary roller screws
The planetary roller screw is a highly efficient drive component for humanoid robots and positioning systems. The roller screw is the central element whose manufacturing quality determines the…
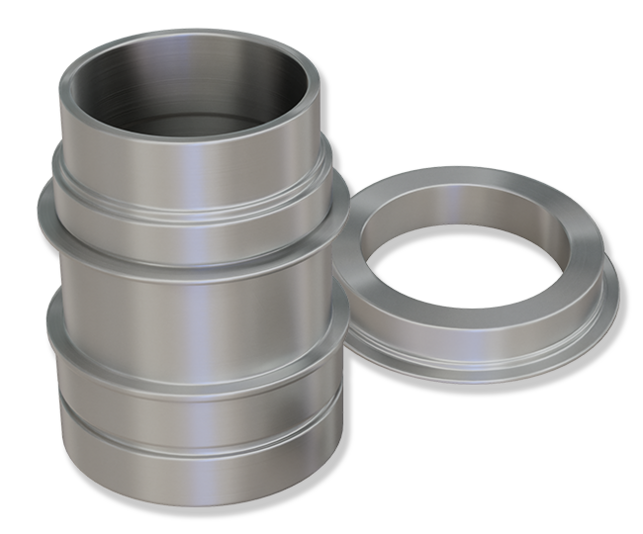
Generatore di onde
Il generatore d'onda è il componente d'ingresso del riduttore armonico. È costituito da una struttura portante a pareti sottili (anello esterno elastico, anello interno fissato su una camma ellittica)…