Blisks, matrici e altri pezzi speciali – realizzati con lavorazione elettrochimica

Lavorazione elettrochimica per componenti ad alte prestazioni
Quando i processi convenzionali raggiungono i propri limiti
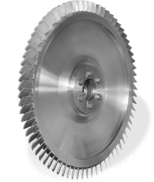
I pezzi speciali come i blisk (Blade Integrated Disk) o le matrici per stampaggio a caldo pongono requisiti eccezionalmente elevati alla tecnologia di produzione: materiali estremamente duri, geometrie tridimensionali complesse e tolleranze ristrette. I processi di lavorazione classici si scontrano sempre più spesso con limiti economici e tecnici, sia a causa dell'elevata usura degli utensili, dell'influenza termica o della limitata libertà di progettazione.
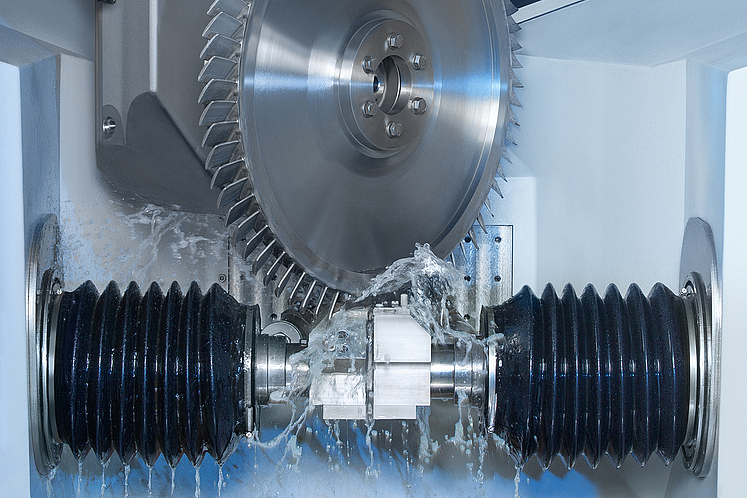
PECM ed ECM: il principio di lavorazione EMAG
Nella lavorazione elettrochimica dei metalli (ECM) e nella lavorazione elettrochimica precisa dei metalli (pecm), il pezzo diventa l'anodo positivo, mentre l'utensile diventa il catodo negativo. Una soluzione elettrolitica scorre tra i due, provocando il distacco senza contatto degli ioni metallici dal pezzo. Poiché non vi è alcun contatto meccanico, non si verifica alcuna usura degli utensili – e quindi nessun aumento dei costi unitari all’aumentare della durezza del materiale.
Vantaggi
- Usura degli utensili molto ridotta: il principio di funzionamento ECM/PECM opera senza contatto – la vita dell'utensile è notevolmente superiore rispetto ai processi di asportazione di trucioli, il che mantiene bassi i costi unitari nel lungo periodo.
- Nessun effetto termico: nel pezzo non si formano né zone di influenza termica né microfessurazioni – un fattore decisivo per la stabilità di componenti ad alte prestazioni come utensili di stampaggio o componenti di motori.
- Massima precisione: con l'ECM è possibile ottenere tolleranze di produzione inferiori a 20 micrometri, anche in caso di geometrie 3D complesse in materiali temprati o difficili da lavorare.
- Convenienza per quantità medie e grandi: la lavorazione in parallelo di fino a 30 componenti e l'assenza di cambi utensile riducono significativamente i costi complessivi di produzione.
- Massima libertà di progettazione: contorni, canali di chiamata, scanalature e superfici a forma libera – l’ECM e il PECM consentono di realizzare geometrie che con i processi convenzionali sarebbero realizzabili solo con un notevole dispendio aggiuntivo.
- Soluzioni macchina specializzate: EMAG offre il tipo di macchina adatto per ogni applicazione – dalla PO 100 SF per pale singole alla serie PT per matrici con un massimo di quattro assi di lavorazione.
Domande e risposte
- Come funziona in linea di principio la lavorazione elettrochimica dei metalli su pezzi speciali?
- Quali requisiti particolari pongono i blisk e le matrici alla produzione?
- Quali tecnologie EMAG sono adatte alla produzione di questi pezzi speciali?
- Quali macchine EMAG sono adatte per blisk e matrici?
- Quali requisiti di qualità e tolleranza è possibile raggiungere con ECM e PECM?
- In quali settori vengono tipicamente utilizzati i blisk e le matrici?
- A partire da quando l'uso di ECM o PECM è economicamente vantaggioso?
- Quali innovazioni della gamma EMAG supportano la lavorazione di pezzi speciali?
L'ECM e il PECM utilizzano un processo elettrochimico in cui gli ioni metallici vengono rimossi dal pezzo senza contatto . Il pezzo diventa l'anodo positivo, l'utensile la catodo negativo. Tra i due scorre una soluzione elettrolitica che permette l'asportazione degli ioni. Poiché non c'è contatto meccanico, non si verificano né usura degli utensili né influenze termiche sul materiale: un vantaggio decisivo rispetto alla lavorazione con asportazione di trucioli o all'erosione.
Entrambi i tipi di pezzi in lavorazione hanno in comune la combinazione di materiali molto duri e geometrie 3D altamente complesse. I blisk in superleghe di nichel richiedono contorni delle pale e canali di chiamata precisi senza alterazione del materiale. Gli stampi devono ottenere cavità precise in acciai ad alta resistenza, e questo con grandi quantità senza perdita di precisione. I processi convenzionali spesso falliscono a causa di limiti economici o dei requisiti di qualità.
Per i blisk, EMAG punta sulla tecnologia PECM (lavorazione elettrochimica dei metalli di precisione), che consente una lavorazione particolarmente delicata sul pezzo con la massima qualità superficiale. Per le matrici viene impiegata la tecnologia ECM della serie PT, che con un massimo di quattro assi copre anche complesse operazioni di sgrossatura. Entrambe le tecnologie funzionano praticamente senza usura degli utensili e senza effetti termici sul pezzo.
Per la produzione di blisk sono disponibili due tipi di macchine specializzate: la PO 100 SF è progettata per la lavorazione di singole pale di turbina, mentre la PO 900 BF, più grande, si occupa della lavorazione completa di blisk interi. Per le matrici, EMAG offre le macchine della serie PT che, con un massimo di quattro assi e avanzamenti fino a 5 mm/min, consentono anche la lavorazione di grandi superfici e in parallelo.
L'ECM raggiunge tolleranze inferiori a 20 micrometri nella produzione in serie. È importante sottolineare che, a differenza dell'erosione, non si formano microfessurazioni né zone di influenza termica. Ciò è particolarmente rilevante per gli stampi ad alte prestazioni, dove le alterazioni del materiale compromettono la stabilità dei componenti. Il PECM offre inoltre una qualità superficiale eccezionale, che in molti casi rende superflua la finitura.
I blisk sono componenti fondamentali nei motori aeronautici e sono soggetti ai severi requisiti di qualità dell'industria aerospaziale. Le matrici trovano applicazione ovunque vengano prodotti componenti mediante formatura, ad esempio nell'industria automobilistica, nell'ingegneria meccanica o nella tecnologia medica. In entrambi i settori sono indispensabili precisione, integrità dei materiali e sicurezza di processo.
Per i prototipi e le serie molto piccole, l'erosione (EDM) può essere vantaggiosa grazie al minore impiego di attrezzature. Con l'aumentare del numero di pezzi, tuttavia, la situazione si inverte: il principio ECM, che non comporta quasi alcuna usura degli utensili, riduce continuamente i costi unitari, mentre con l'EDM i costi degli elettrodi e i tempi di attrezzaggio aumentano in modo proporzionale. Inoltre, la lavorazione in parallelo di fino a 30 componenti consente una produttività nettamente superiore per unità di tempo.
Tutte le macchine EMAG ECM beneficiano di tecnologie di piattaforma centralizzate: il corpo base della macchina Mineralit® garantisce un'elevata stabilità termica e lo smorzamento delle vibrazioni. Interfacce software e hardware intelligenti consentono una perfetta integrazione nelle linee di produzione esistenti. Soluzioni di automazione efficienti completano l'offerta, per una catena di processo continua ed economica.
Pezzi
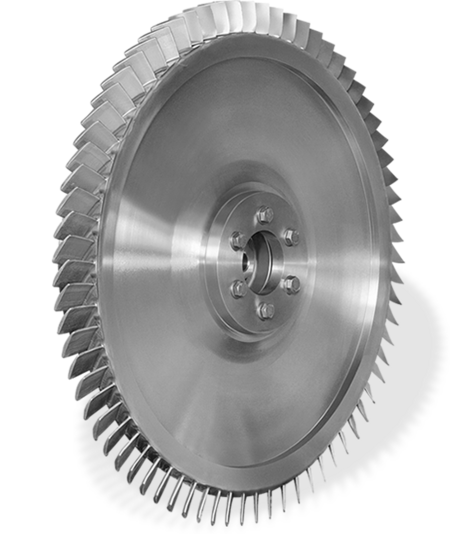
Blisk
I componenti interni di un propulsore sono sottoposti a sollecitazioni estreme e vengono perciò fabbricati in materiali particolarmente duri. I blisk (blade integrated disk), ad esempio, sono spesso…
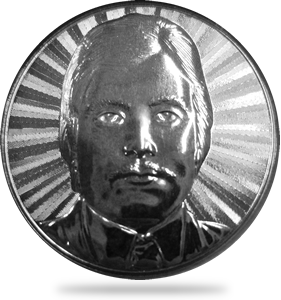
Matrici
Realizzare geometrie 3D complesse, come ad esempio le matrici, in materiali altamente resistenti rappresenta una vera e propria sfida per la tecnologia di lavorazione.
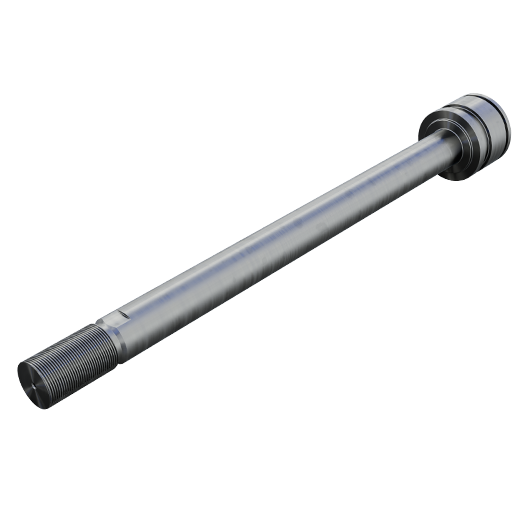
Cilindri idraulici e steli
Gli steli dei pistoni e i cilindri idraulici sono esposti a stress meccanici e corrosivi estreme. I processi convenzionali di protezione delle superfici si scontrano sempre più spesso con limiti…
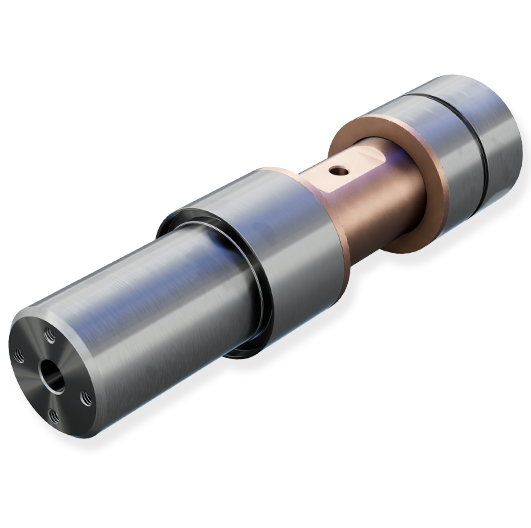
Cuscinetti a strisciamento (Impianti eolici)
Il rivestimento laser è un processo innovativo per applicare strati resistenti all'usura sulle superfici metalliche. Negli impianti eolici, ad esempio, si utilizzano sempre più spesso cuscinetti a…
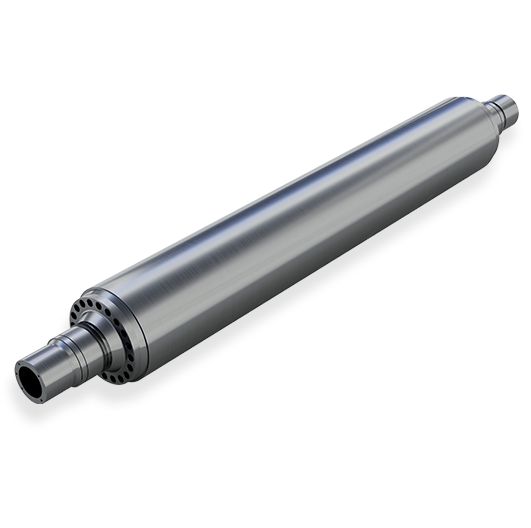
Press and printing rolls
Press rollers in the printing and paper industry operate under constant surface pressure, friction, and chemical exposure. Wear on the roller surface leads to loss of print quality, rising maintenance…