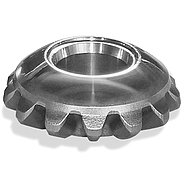
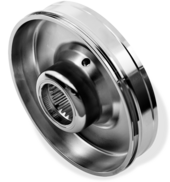
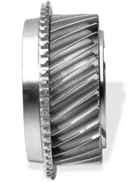
Fabrication précise et économique de composants de transmission et de la chaîne cinématique
Engrenages, engrenages coniques, arbres de transmission, engrenages planétaires : la chaîne cinématique impose des exigences maximales en matière de précision et d’efficacité. EMAG propose des machines, des technologies et des solutions d’automatisation adaptées à chaque composant de transmission, le tout auprès d’un seul et même fournisseur.

Chaînes de processus complètes pour les composants de transmission – de l'usinage des matériaux tendres à l'usinage des matériaux durs
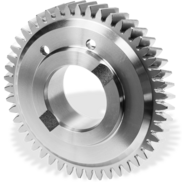
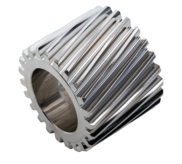
Roues dentées, roues coniques et roues planétaires : tournage, fraisage, rectification sur une seule ligne
Qu'il s'agisse de roues dentées, de roues coniques ou de roues planétaires, les composants de transmission doivent être fabriqués en grandes quantités avec des tolérances serrées. EMAG combine les tours de la plateforme VL avec des machines de taillage et de rectification pour former des lignes de production compactes. Ainsi, toutes les opérations – du tournage de l'ébauche au taillage en passant par la finition de pièces durcies – peuvent être réalisées dans un flux de matière continu. Cela réduit les temps de cycle et minimise les efforts de changement d'équipement.
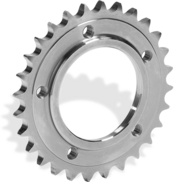
Pour l’usinage dur des pignons de chaîne et des poulies CVT, EMAG mise sur la combinaison de procédés de tournage dur et de rectification en un seul serrage – par exemple sur la VL 100 GT ou la VL 200 GT. Cela élimine les erreurs de repositionnement, réduit les coûts d’outillage et raccourcit sensiblement les temps de cycle. Pour les utilisateurs, cela signifie : moins de machines, moins d’encombrement, plus de productivité par mètre carré.
Arbres de transmission : assemblage et soudage laser pour une densité fonctionnelle maximale
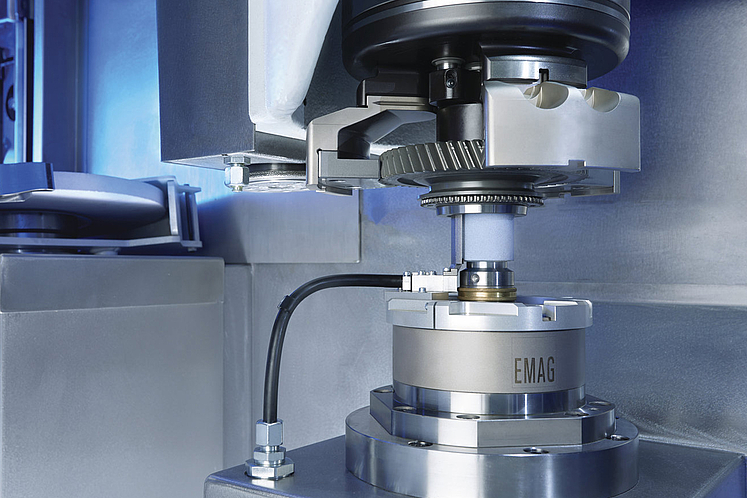
Les arbres de transmission assemblés permettent une densité fonctionnelle élevée pour des dimensions compactes. L’assemblage thermique permet de placer les engrenages directement jusqu’aux épaulements – différentes variantes d’arbres de transmission peuvent ainsi être réalisées de manière flexible. Parallèlement, l’utilisation d’arbres creux réduit les masses en rotation sans compromettre la capacité de charge.
Le soudage au laser est utilisé pour les assemblages d'arbres de transmission soudés, tels que l'engrenage avec roue synchrone. Le laser à solide dose l'énergie avec précision, minimise les déformations et atteint une qualité de soudage élevée et constante, tout en consommant moins d'énergie que les lasers CO₂. Un contrôle par ultrasons intégré garantit la qualité des composants après chaque opération.
Pignons de direction et vis sans fin : fabrication économique de composants pour systèmes EPS
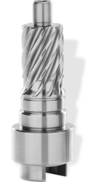
Les directions assistées (EPS) sont produites par millions dans l’industrie automobile. EMAG propose des solutions spécialisées pour les pignons de direction et les vis sans fin : la machine de taillage par fraisage K 160 est conçue pour l’usinage de différentes variantes de pignons de direction et combine le pré-fraisage tendre et le taillage par fraisage en une seule installation. Le portique de chargement intégré assure un fonctionnement entièrement automatique.
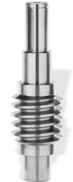
Pour les vis sans fin et les arbres à vis sans fin, EMAG mise sur la machine de taillage et de fraisage de vis sans fin horizontale HLC 150 H. Son axe Y virtuel confère à la machine une rigidité exceptionnelle et permet, après trempe, d'obtenir une qualité de fraisage par enlèvement de copeaux qui n'était jusqu'à présent réalisable que par rectification. Des chaînes de processus complètes, de l'usinage à froid à l'usinage à chaud, sont disponibles auprès d'un seul et même fournisseur.
Avantages
- Chaînes de processus complètes d'un seul tenant : EMAG couvre toutes les étapes de fabrication des composants de transmission, du tournage au soudage laser et à l'assemblage en passant par le taillage et la rectification.
- Systèmes de fabrication compacts : les machines de la plateforme VL nécessitent un faible encombrement – même des lignes de production complètes pour la chaîne cinématique peuvent être réalisées de manière peu encombrante.
- Flexibilité face à des volumes de production variables : les concepts de fabrication modulaires peuvent être étendus à tout moment et adaptés à de nouvelles géométries de composants ou à de nouvelles tailles de lots dans la chaîne cinématique.
- Usinage en un seul serrage : dans la mesure du possible, plusieurs opérations sont réalisées sans changement de serrage, ce qui élimine les erreurs de serrage et améliore la précision dimensionnelle.
- Automatisation intégrée : broches de prélèvement, TrackMotion, cellules robotisées et automatisation par convoyeur réduisent les temps morts et garantissent un fonctionnement stable et peu exigeant en main-d’œuvre.
- Rentabilité grâce à la combinaison de procédés : le tournage dur et la rectification sur une seule machine (par exemple VL 100 GT, VL 200 GT) réduisent les coûts d'outillage et les temps de cycle par rapport à des processus séparés.
Questions et réponses
- Quelles sont les exigences fondamentales de la fabrication de boîtes de vitesses en matière de machines et de processus ?
- Quelles sont les étapes de fabrication typiques des roues dentées et des roues planétaires dans la chaîne cinématique ?
- Quelles technologies EMAG sont particulièrement adaptées à l'usinage à froid des composants de transmission ?
- Comment fabriquer des arbres de transmission de manière économique et avec un poids optimisé ?
- Quelles sont les exigences typiques en matière de qualité et de tolérance pour les composants de transmission ?
- Dans quels secteurs les composants de la chaîne cinématique de cette catégorie sont-ils utilisés ?
- Comment réduire durablement les coûts unitaires et les délais d'exécution dans la fabrication de boîtes de vitesses ?
Les composants de boîtes de vitesses doivent être fabriqués en grandes quantités avec des tolérances dimensionnelles et de forme serrées, ainsi que des surfaces de haute qualité.
Dans le domaine de la construction de réducteurs, les exigences ne cessent de croître : les réducteurs modernes sont de plus en plus compacts, comportent davantage de rapports de transmission et, par conséquent, davantage de composants dentés. Cela nécessite des machines conçues pour offrir précision, stabilité des cadences et flexibilité face à différentes géométries de composants, qu'il s'agisse de pignons, de roues coniques ou d'arbres. Parallèlement, on recherche des chaînes de processus automatisées qui permettent de réduire les coûts de main-d'œuvre et de raccourcir les délais d'exécution.
La chaîne de processus comprend classiquement quatre étapes : le tournage de l'ébauche, l'ébauche de la denture, la trempe et la finition de précision.
Dans un premier temps, les ébauches de roues dentées sont usinées sur des tours verticaux. Vient ensuite le taillage par fraisage. Après la trempe, on procède à la finition à froid : selon les exigences de qualité, soit par taillage par enlèvement de copeaux (jusqu'à la norme DIN 6), soit par rectification par génération pour un fonctionnement extrêmement silencieux, comme l'exige notamment le secteur de la mobilité électrique.
La combinaison du tournage dur et de la rectification en un seul serrage offre le plus grand potentiel d’économies dans l’usinage des matériaux durs.
La VL 100 GT est la machine idéale pour les pignons de chaîne et les pièces similaires montées en mandrin jusqu'à 100 mm de diamètre : elle combine la rectification intérieure CBN et le tournage dur dans un seul espace de travail. La VL 200 GT couvre les poulies de transmission à variation continue (CVT) et utilise une broche de rectification extérieure supplémentaire pour finir toutes les surfaces en un seul serrage. Cela permet de gagner du temps de changement d'équipement, de réduire l'usure des meules et de diminuer les coûts unitaires.
Les arbres de transmission assemblés à partir d’arbres creux et d’engrenages assemblés offrent la meilleure combinaison entre compacité, légèreté et résistance.
Lors de l'assemblage thermique sur les machines d'assemblage EMAG, les composants individuels sont assemblés avec une grande précision. Les roues dentées peuvent par exemple être placées directement contre les épaulements, ce qui réduit l'encombrement nécessaire. Une large gamme de machines laser est disponible pour le soudage laser d’ensembles d’arbres de transmission, tels que les roues dentées et les roues de synchronisation. Les lasers à solide, le contrôle par ultrasons intégré et le chargement automatisé garantissent des temps de cycle courts et une qualité élevée et constante dans la production en série.
Selon le composant et l'application, des qualités de denture allant de DIN 7 à DIN 5 sont requises – voire supérieures pour les transmissions de véhicules électriques.
Les pignons de direction sont fabriqués selon les normes DIN 7-8 (fraisage tendre) et DIN 7 (fraisage par enlèvement de copeaux). Les roues planétaires pour les transmissions automatiques atteignent la norme DIN 6 grâce au fraisage par enlèvement de copeaux ; pour les applications de mobilité électrique avec des exigences de silence de fonctionnement plus élevées, on utilise la rectification par génération selon la norme DIN 5 ou supérieure.
Les principaux acheteurs sont l'industrie automobile, le secteur des véhicules utilitaires, le secteur des machines agricoles ainsi que, de plus en plus, celui de la mobilité électrique.
Les pignons coniques et les pignons coniques de compensation sont des pièces de série dans les différentiels de voitures particulières, tandis que les pignons planétaires sont utilisés dans les boîtes de vitesses automatiques, les boîtes de transfert et les transmissions à quatre roues motrices. Les poulies de transmission CVT sont de plus en plus utilisées dans les transmissions hybrides. Les pignons de direction et les vis sans fin sont des composants standard dans les directions assistées électromécaniques. On trouve de longs arbres de transmission dans les camions, les machines agricoles et les véhicules militaires – un large éventail qu’EMAG couvre grâce à un système modulaire de machines uniforme.
Pièces
Roue conique
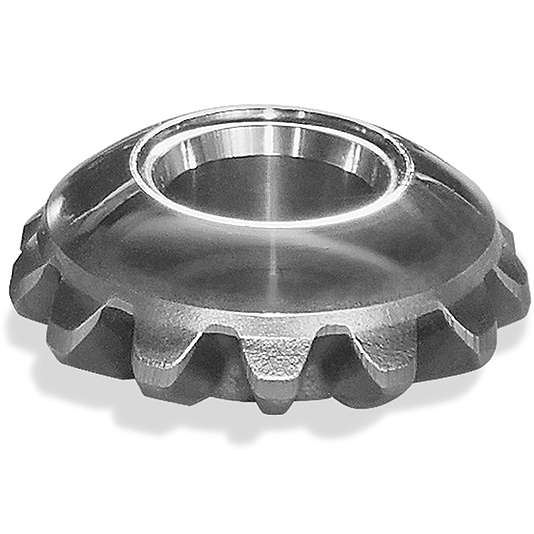
La VL 1 TWIN d’EMAG convient parfaitement pour le tournage et l’usinage par perçage de roues coniques. La machine de tournage verticale a deux broches Pick-up permettant l’usinage en parallèle de deux…
Poulie CVT
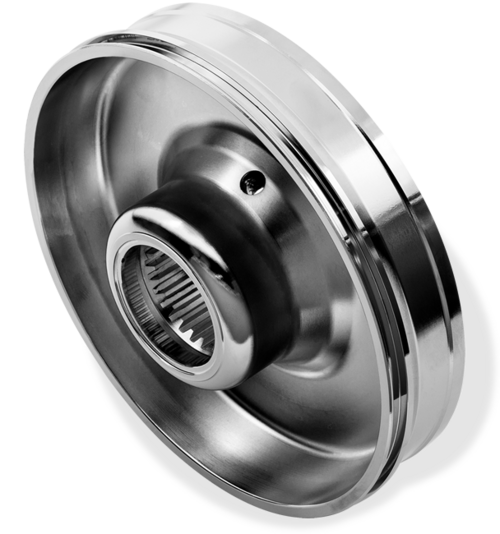
Grâce à la combinaison des procédés tournage après le traitement thermique et rectification, il est possible d’usiner des poulies CVT-Pulley avec la VLC 200 GT dans un seul montage de serrage.
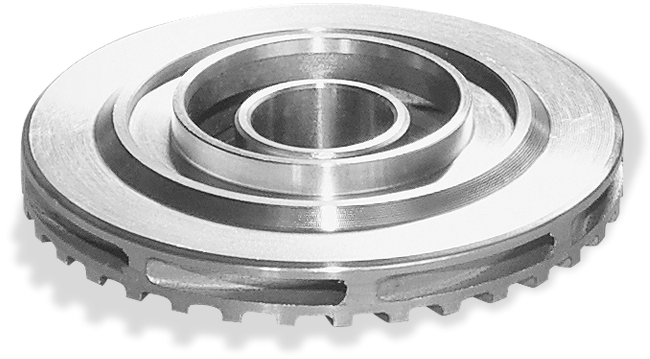
Satellite
La fabrication de précision des satellites impose des exigences élevées aux tours CNC ainsi qu'au système d'automatisation et de fabrication. Le satellite est fabriqué en deux serrages sur des tours…
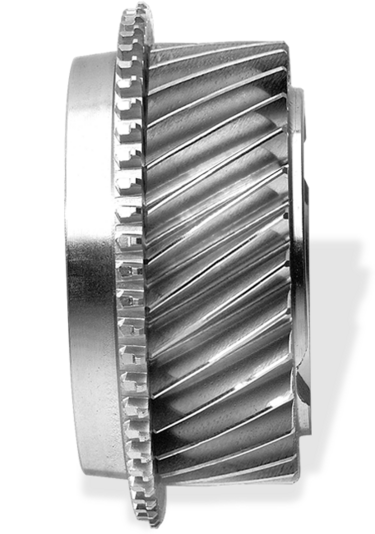
Pièce
The machining process for gears utilizes machines of the VL platform, with four key operations carried out sequentially. Turning the first side and second side of the gear (OP 10 and OP 20) is done on…
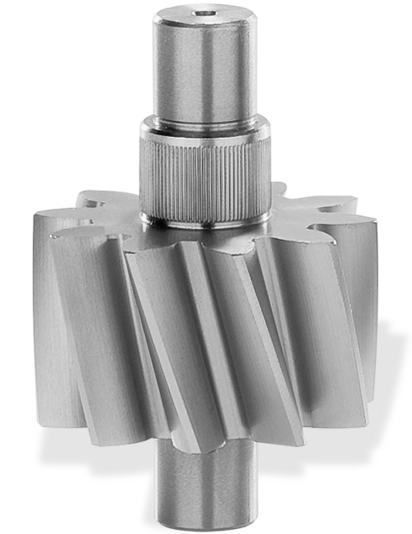
Arbre formant pignon
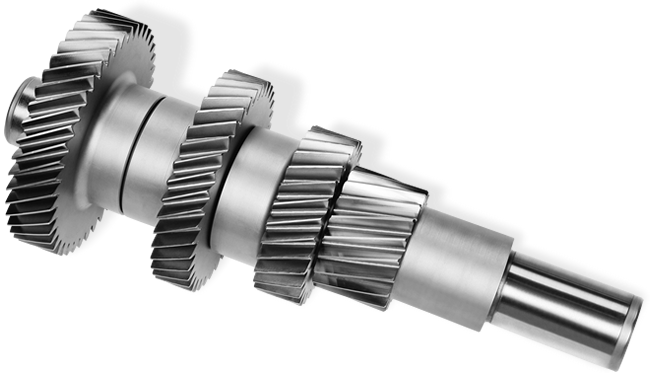
Arbre pignon (assemblage)
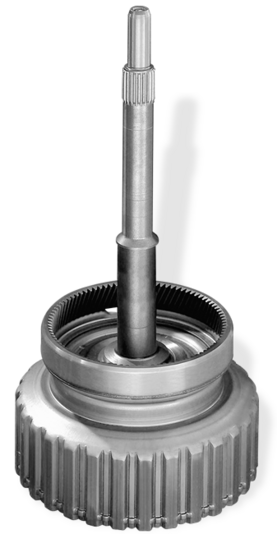
Arbre de boîte de vitesses (Soudage laser)
Le soudage laser est la technologie clé pour la production des pièces des véhicules légers. Le soudage laser garantit non seulement une excellente qualité pièce mais elle permet aussi d’en réduire le…
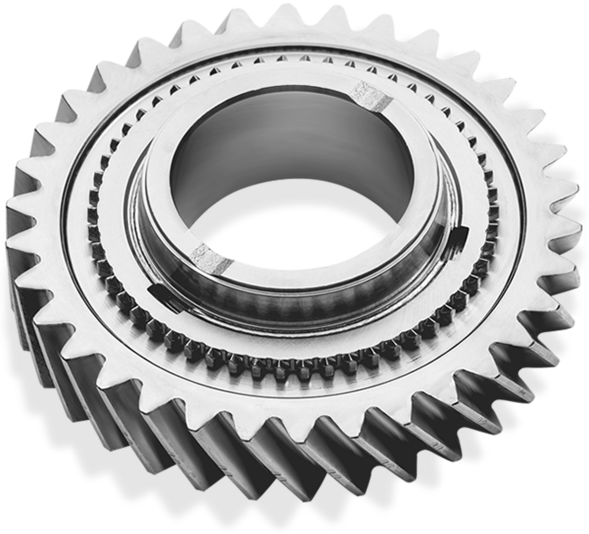
Engrenage avec roue synchrone
Le premier coup d'œil sur un pignon caractéristique permet de comprendre le défi que représente l'usinage...
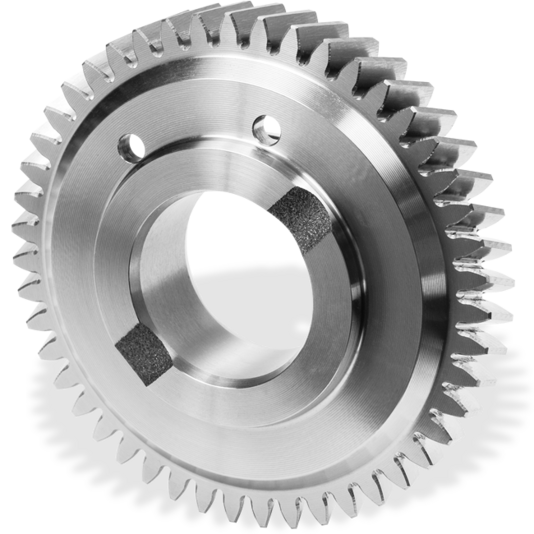
Taillage de roues dentées
Le nombre des vitesses dans les boîtes automobile est en augmentation - les ingénieurs travaillent sur des boîtes automatiques à 10 vitesses. La voiture sera ainsi plus économe. Pour la production des…
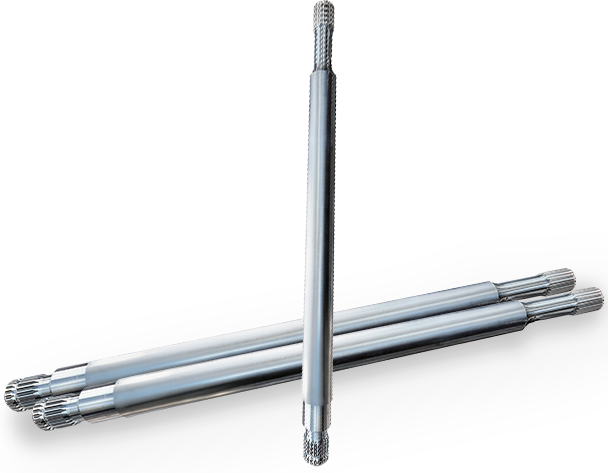
Arbres de transmission longs
Les arbres de transmission longs sont des éléments centraux de la chaîne cinématique des véhicules militaires à roues et à chenilles. Ils transmettent des couples élevés sur de grandes distances,…
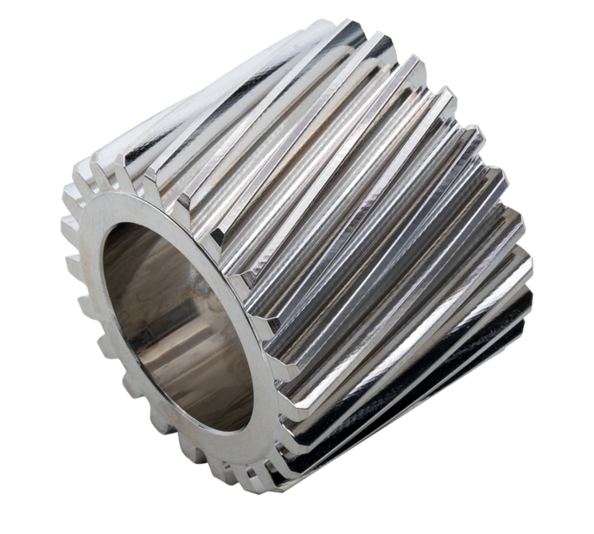
Planetary Gears
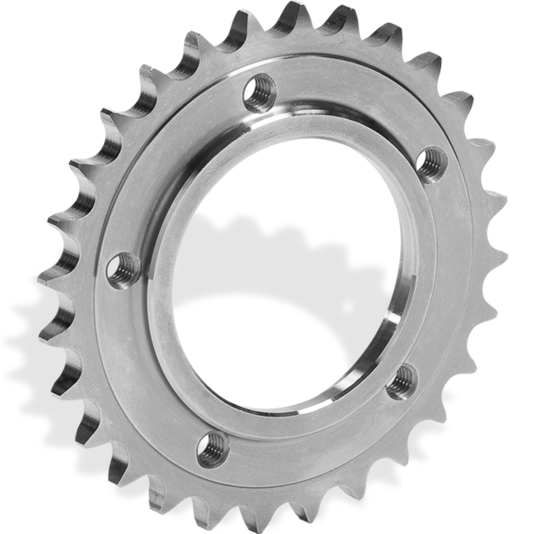
Pignon à chaîne
La combinaison de différents processus d'usinage par enlèvement de matière dans la même machine et sans changement de la prise de pièce offre un énorme potentiel de réduction du temps d'usinage. Des…
Pignon à chaîne (système de fabrication)
Grâce aux machines de tournage verticales Pick-up de la gamme VL et la machine verticale de taillage par fraise mère VL 4 H, EMAG offre les systèmes de fabrication idéaux pour l’usinage intégral de…
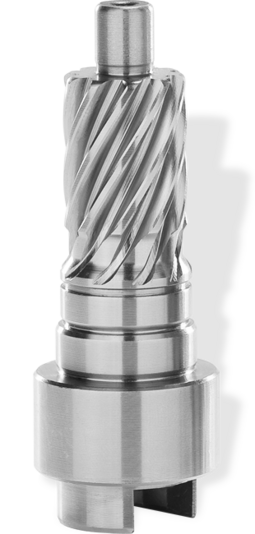
Pignons de direction
La direction assistée fait aujourd'hui partie de l'équipement standard de tout véhicule. C'est pourquoi, les pignons de direction, qui transmettent les mouvements du volant au mécanisme de direction,…
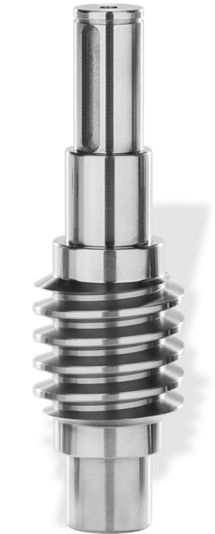
Vis sans fin
Les systèmes de direction assistée électrique, également appelés systèmes EPS (Electric Power Steering) équipent désormais la quasi-totalité des véhicules. Comment en produire les pièces telles que…