Blisks, matrices et autres pièces spéciales – fabriquées par électroérosion

Fabrication électrochimique pour composants haute performance
Lorsque les procédés conventionnels atteignent leurs limites
Les pièces spéciales telles que les blisks (Blade Integrated Disk) ou les matrices de forgeage à l'estampage imposent des exigences exceptionnellement élevées à la technologie de fabrication : matériaux extrêmement durs, géométries tridimensionnelles complexes et tolérances serrées. Les procédés d'usinage classiques atteignent de plus en plus leurs limites économiques et techniques, que ce soit en raison d'une usure élevée des outils, d'influences thermiques ou d'une liberté de conception restreinte.
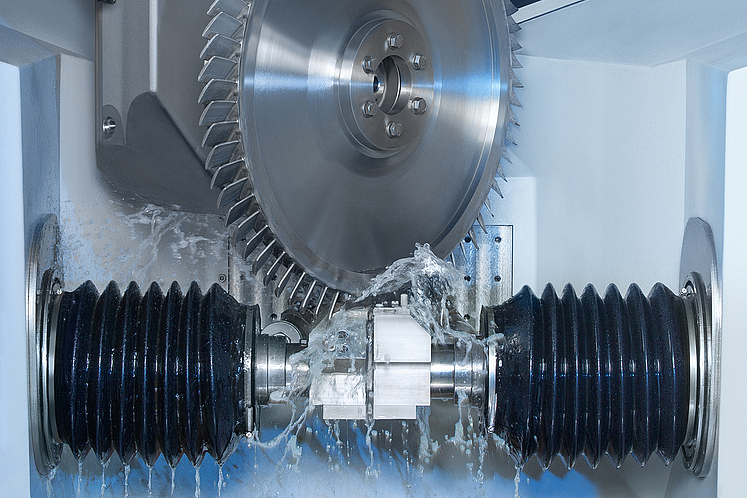
PECM et ECM : le principe de procédé EMAG
Dans l’usinage électrochimique des métaux (ECM) et l’usinage électrochimique de précision des métaux (PECM), la pièce devient l’anode positive et l’outil la cathode négative. Une solution électrolytique circule entre les deux, ce qui permet aux ions métalliques de se détacher de la pièce sans contact. Comme il n’y a pas de contact mécanique, il n’y a pas d’usure de l’outil – et donc pas d’augmentation des coûts unitaires lorsque la dureté du matériau augmente.
Avantages
- Usure très faible de l'outil : le principe de fonctionnement ECM/PECM est sans contact – la durée de vie des outils est nettement supérieure à celle des procédés d'usinage par enlèvement de copeaux, ce qui permet de maintenir durablement les coûts unitaires à un niveau bas.
- Aucune influence thermique : ni zone affectée thermiquement ni microfissures ne se forment dans la pièce – un facteur décisif pour la stabilité des composants haute performance tels que les outils de presse ou les pièces de moteur.
- Précision maximale : l'ECM permet d'atteindre des tolérances de fabrication inférieures à 20 micromètres, même pour des géométries 3D complexes dans des matériaux trempés ou difficiles à usiner.
- Rentabilité pour les moyennes et grandes séries : l'usinage en parallèle de jusqu'à 30 composants ainsi que l'absence de changement d'outils réduisent considérablement les coûts de fabrication globaux.
- Liberté de conception maximale : contours, canaux annulaires, rainures et surfaces de forme libre – l’ECM et le PECM permettent de réaliser des géométries qui ne seraient possibles avec les procédés conventionnels qu’au prix d’efforts considérables.
- Solutions machines spécialisées : EMAG propose le type de machine adapté à chaque application – de la PO 100 SF pour les aubes individuelles à la série PT pour les matrices comportant jusqu’à quatre axes d’usinage.
Questions et réponses
- Comment fonctionne le traitement électrochimique des métaux pour les pièces spéciales ?
- Quelles sont les exigences particulières des blisks et des matrices en matière de fabrication ?
- Quelles technologies EMAG conviennent à la fabrication de ces pièces spéciales ?
- Quelles machines EMAG conviennent aux blisks et aux matrices ?
- Quelles exigences de qualité et de tolérance peuvent être satisfaites avec l'ECM et le PECM ?
- Dans quels secteurs les blisks et les matrices sont-ils généralement utilisés ?
- À partir de quand l'utilisation de l'ECM ou du PECM est-elle rentable ?
- Quelles innovations de la gamme EMAG facilitent l'usinage de pièces spéciales ?
L'ECM et le PECM utilisent un processus électrochimique dans lequel les ions métalliques sont détachés de la pièce sans contact . La pièce devient l'anode positive, l'outil la cathode négative. Une solution électrolytique circule entre les deux, permettant l'enlèvement des ions. Comme il n'y a pas de contact mécanique, il n'y a ni usure de l'outil ni influence thermique sur le matériau – un avantage décisif par rapport à l'usinage par enlèvement de copeaux ou à l'érosion.
Ces deux types de pièces ont en commun la combinaison de matériaux très durs et de géométries 3D extrêmement complexes. Les blisks en superalliages de nickel exigent des contours d'aubes et des canaux annulaires précis, sans altération du matériau. Les matrices doivent présenter des cavités précises dans des aciers à haute résistance, et ce pour des volumes élevés sans perte dimensionnelle. Les procédés conventionnels échouent souvent face aux limites économiques ou aux exigences de qualité.
Pour les blisks, EMAG mise sur le PECM (usinage électrochimique de précision des métaux), qui permet un usinage particulièrement respectueux de la pièce avec une qualité de surface optimale. Pour les matrices, on utilise l'ECM de la série PT, qui, avec jusqu'à quatre axes, couvre également l'ébauche complexe. Ces deux technologies fonctionnent pratiquement sans usure des outils et sans effet thermique sur la pièce.
Deux types de machines spécialisées sont disponibles pour la fabrication de blisks : la PO 100 SF est conçue pour l'usinage d'aubes de turbine individuelles, tandis que la PO 900 BF, plus grande, prend en charge l'usinage complet de blisks entiers. Pour les matrices, EMAG propose les machines de la série PT qui, avec jusqu’à quatre axes et des avances allant jusqu’à 5 mm/min, permettent également l’usinage de grandes surfaces et l’usinage en parallèle.
L'ECM atteint des tolérances inférieures à 20 micromètres en production en série. Point important : contrairement à l'érosion, il n'y a ni microfissures ni zone affectée thermiquement. Cela est particulièrement pertinent pour les outils de presse à haute performance, où les modifications du matériau compromettent la stabilité des composants. Le PECM offre en outre une qualité de surface exceptionnelle qui rend souvent inutile toute retouche.
Les blisks sont des composants essentiels des moteurs d'avion et sont soumis aux exigences de qualité strictes de l'industrie aérospatiale. Les matrices sont utilisées partout où des composants sont fabriqués par formage, par exemple dans l'industrie automobile, la construction mécanique ou la technologie médicale. Dans ces deux domaines, la précision, l'intégrité des matériaux et la fiabilité des processus sont indispensables.
Pour les prototypes et les très petites séries, l'électroérosion (EDM) présente l'avantage d'un équipement moins coûteux. Cependant, à mesure que le nombre de pièces augmente, la situation s'inverse : le principe de l'ECM, qui n'entraîne pratiquement aucune usure des outils, réduit continuellement les coûts unitaires, tandis que dans le cas de l'EDM, les coûts des électrodes et les temps de préparation augmentent proportionnellement. De plus, l'usinage en parallèle de jusqu'à 30 pièces permet d'obtenir un rendement nettement supérieur par unité de temps.
Toutes les machines ECM d’EMAG bénéficient de technologies de plate-forme centralisées : le châssis de machine Mineralit® assure une grande stabilité thermique et un amortissement des vibrations. Des interfaces logicielles et matérielles intelligentes permettent une intégration sans heurts dans les lignes de production existantes. Des solutions d’automatisation efficaces complètent l’offre – pour une chaîne de processus continue et économique.
Pièces
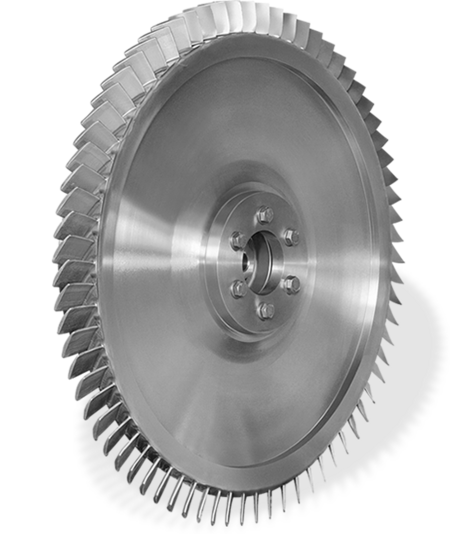
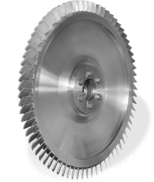
Blisk
Les pièces à l'intérieur d'un réacteur sont soumises à des contraintes extrêmes et sont donc fabriquées à partir de matériaux très durs. C'est ainsi que, par exemple, les BLISK (Blade Integrated Disk)…
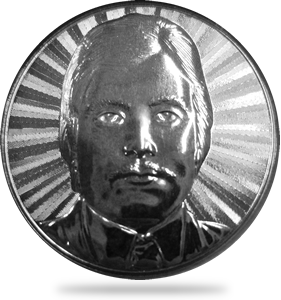
Matrices
La création de géométries complexes en 3D comme les matrices dans des matériaux ultradurs est extrêmement exigeante vis-à-vis de la technologie d’usinage.
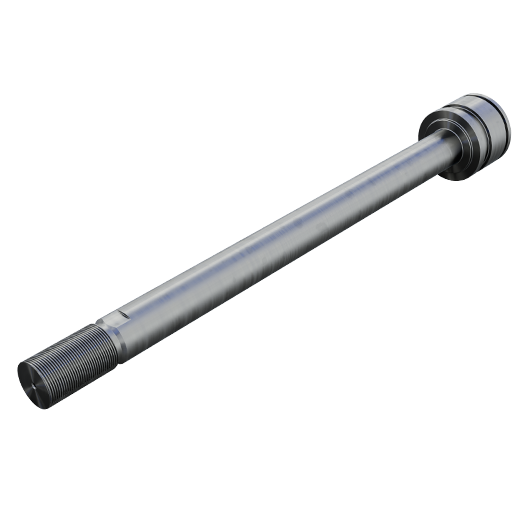
Vérins hydrauliques et tiges de piston
Les tiges de piston et les vérins hydrauliques sont soumis à des contraintes mécaniques et corrosives extrêmes. Les procédés conventionnels de protection des surfaces se heurtent de plus en plus à des…
Paliers lisses pour éoliennes
Le revêtement laser est un procédé innovant permettant d'appliquer des couches résistantes à l'usure sur des surfaces métalliques. Dans les éoliennes, par exemple, on utilise de plus en plus souvent…
Rouleaux de presse et d'impression
Dans l'industrie de l'imprimerie et du papier, les rouleaux de presse sont soumis en permanence à une pression superficielle, à des frottements et à des agressions chimiques. L'usure de la surface des…