Customized – Tournage/rectification de pièces en mandrin – VLC/VSC
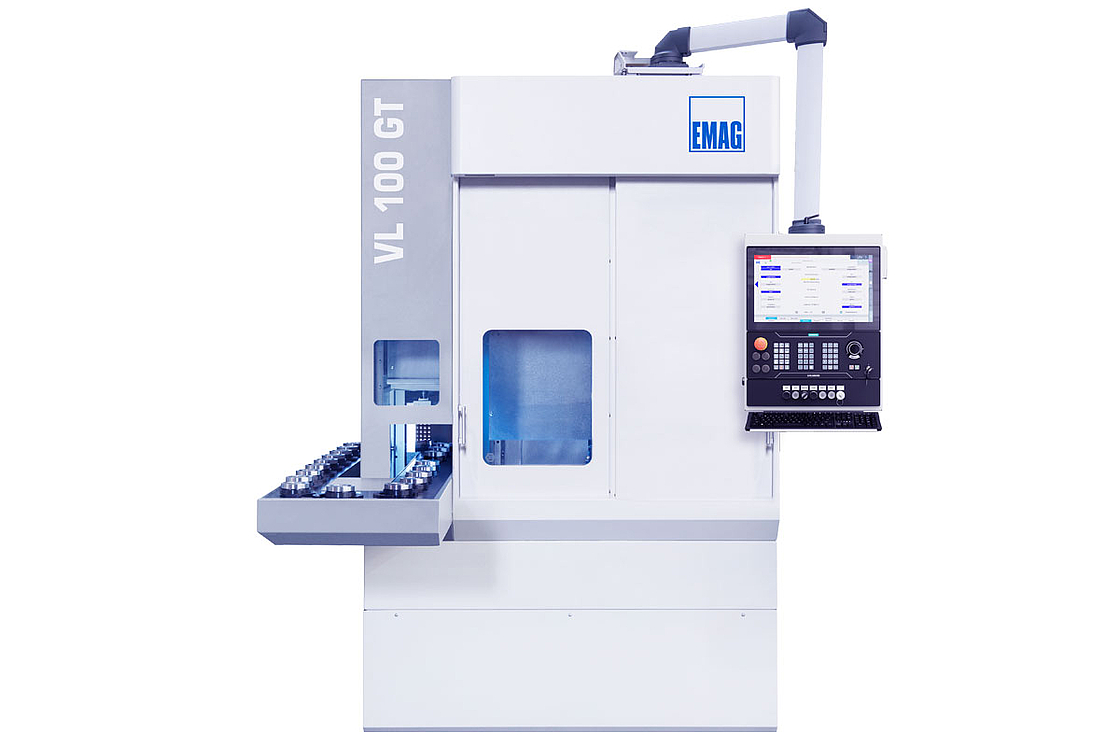
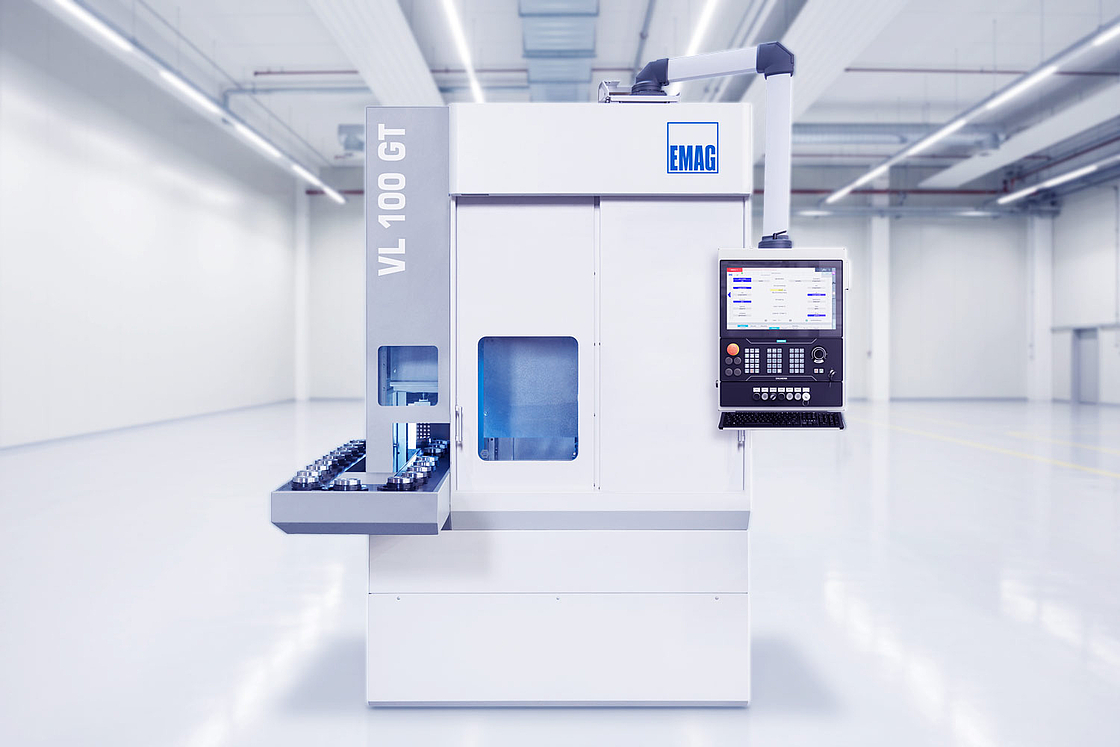
VL 100 GT
- Ø max. de la pièce: 100 mm | 4 in
- Passage du mandrin max.: 160 mm | 6.5 in
- Ø de passage: 210 mm | 8.5 in
Usinage de précision de petites pièces à mandrin CNC en production en série
Dans de nombreux secteurs industriels, la fabrication de petites pièces à mandrin CNC implique des volumes de production élevés, souvent de l'ordre de plusieurs millions d'unités par an. Les pièces telles que les roues dentées, les roues planétaires, les pignons, les bagues à came, les bagues de pompe, les cames individuelles et les générateurs d'arbres doivent subir un usinage de précision après trempe afin d'atteindre les tolérances dimensionnelles et de surface requises. Dans le même temps, les exigences en matière de précision dimensionnelle et de qualité de surface ne cessent d'augmenter.
C'est précisément là qu'intervient la VL 100 GT : elle combine le tournage dur et la rectification dans une unité compacte et automatisée, et permet un usinage complet en un seul serrage. Les fabricants bénéficient de temps de cycle courts, de faibles coûts d'outillage et de qualités de surface reproductibles, même pour les détails géométriques les plus infimes.
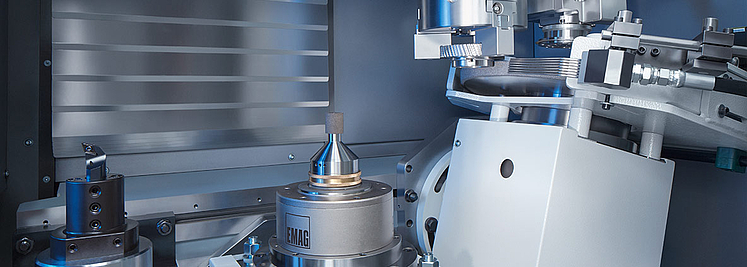
Avantages constructifs de la conception verticale
La VL 100 GT suit le principe d'usinage vertical typique d'EMAG. La broche porte-pièce est disposée en haut et prélève les pièces de manière autonome sur le convoyeur intégré via un système de prélèvement. Par rapport aux machines horizontales, cette conception offre trois avantages concrets qui ont un impact direct sur la productivité et la qualité des composants :
- Chute libre des copeaux : les copeaux et la boue de meulage tombent librement par gravité hors de l'espace de travail. Il n'y a pratiquement aucune accumulation de copeaux sur la pièce ou les glissières. Cela réduit les influences thermiques parasites, évite les dommages superficiels et diminue les efforts de nettoyage.
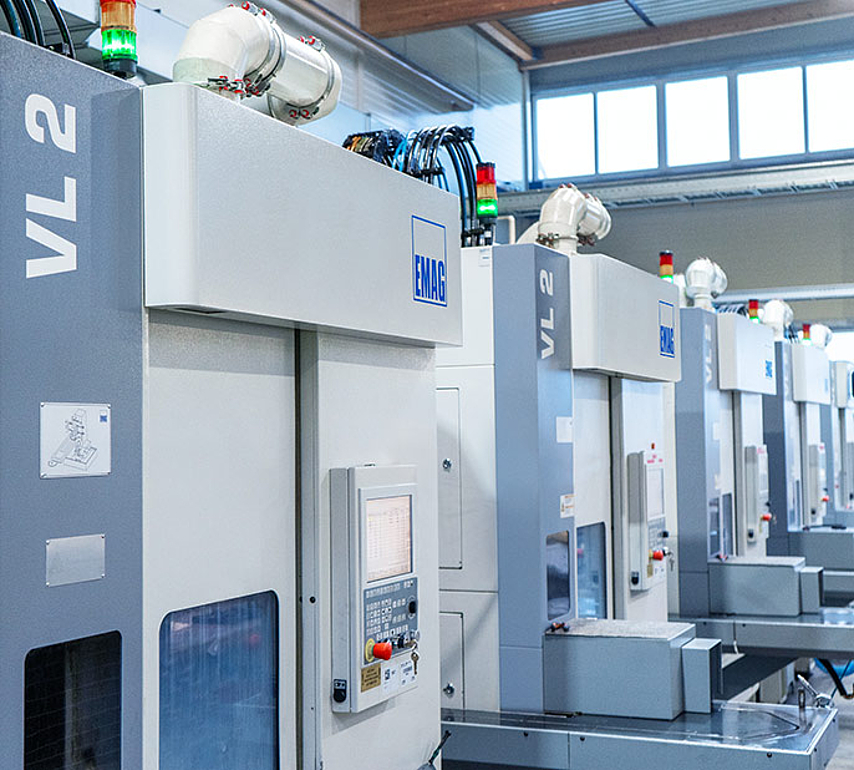
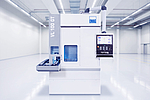
- Encombrement réduit : l'encombrement au sol de la VL 100 GT n'est que d'environ 9,6 mètres carrés. Ce faible encombrement permet la gestion de plusieurs machines : un opérateur peut s'occuper de plusieurs machines simultanément, ce qui réduit considérablement les coûts de personnel par pièce.
- Accessibilité optimale : l'espace de travail est conçu de manière à permettre des opérations de préparation rapides et ergonomiques. Cela réduit les temps de changement d'équipement lors du passage à de nouvelles pièces et augmente la disponibilité de la machine.
Le banc de machine MINERALIT® : un gage de qualité
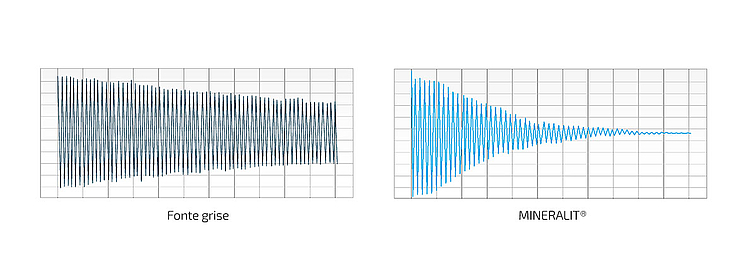
Le banc de la VL 100 GT est constitué de béton polymère MINERALIT®. Ce matériau se caractérise par une absorption des vibrations huit fois supérieure à celle de la fonte grise traditionnelle. Pour l'utilisateur, cela se traduit par une meilleure qualité de surface des pièces usinées, une durée de vie prolongée des outils de rectification et un contrôle global plus stable du processus. C'est précisément dans l'usinage de précision, où des valeurs de surface de l'ordre de Rz < 1,2 µm sont requises, que les propriétés d'amortissement du banc de machine constituent un facteur de qualité décisif.
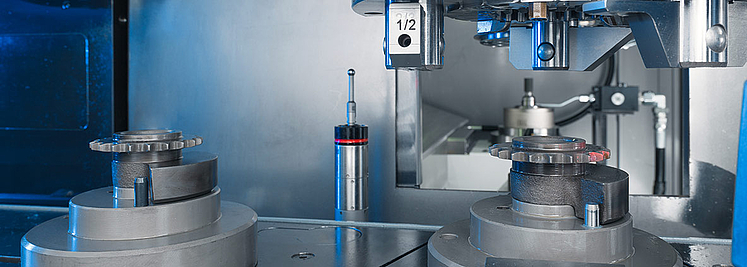
Système de prélèvement automatisé intégré pour des temps morts réduits
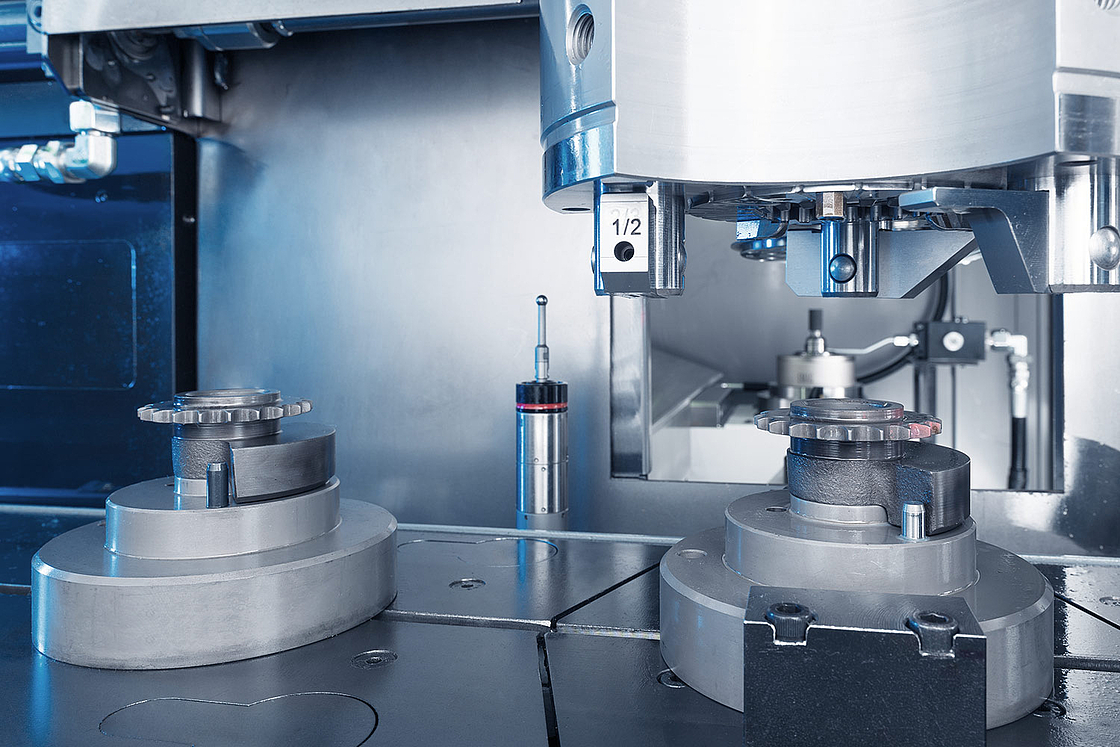
La broche principale de la VL 100 GT se charge elle-même du chargement et du déchargement des pièces. Le processus est clairement structuré : la broche de travail se déplace vers la station de prélèvement, saisit une pièce brute sur le convoyeur circulaire (O-Automation) et la déplace dans l'espace de travail. Une fois l'usinage terminé, la broche replace la pièce finie sur le convoyeur et saisit immédiatement la pièce brute suivante.
Il en résulte trois avantages concrets pour l'utilisateur. Premièrement, les robots de chargement ou les chargeurs à portique séparés deviennent superflus, ce qui évite des coûts d'investissement supplémentaires et l'encombrement lié aux composants d'automatisation externes. Deuxièmement, les courtes distances de déplacement entre la station de prélèvement et l'espace de travail permettent d'obtenir des temps de cycle très courts. Troisièmement, le lot suivant peut être placé sur le convoyeur pendant que l'usinage est en cours, ce qui réduit au minimum les temps d'arrêt de la machine.
Variantes d'automatisation flexibles pour les lignes de production en chaîne
En alternative à l’automatisation en O, la VL 100 GT peut également être équipée d’un système d’automatisation à navette pour l’alimentation et l’évacuation des pièces. Cela permet une intégration transparente dans des lignes de production en chaîne, par exemple en combinaison avec des tours EMAG des séries VL ou VT. Il en résulte des systèmes de production extrêmement compacts, qui s’adaptent de manière flexible à la gamme de pièces concernée.
Espace de travail librement configurable pour des tâches d'usinage variées
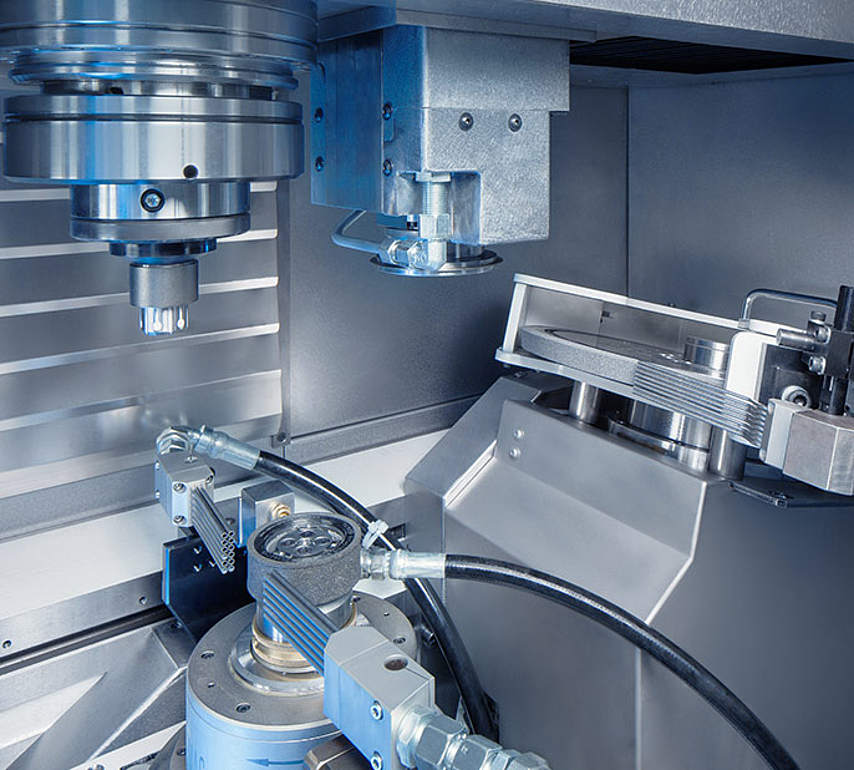
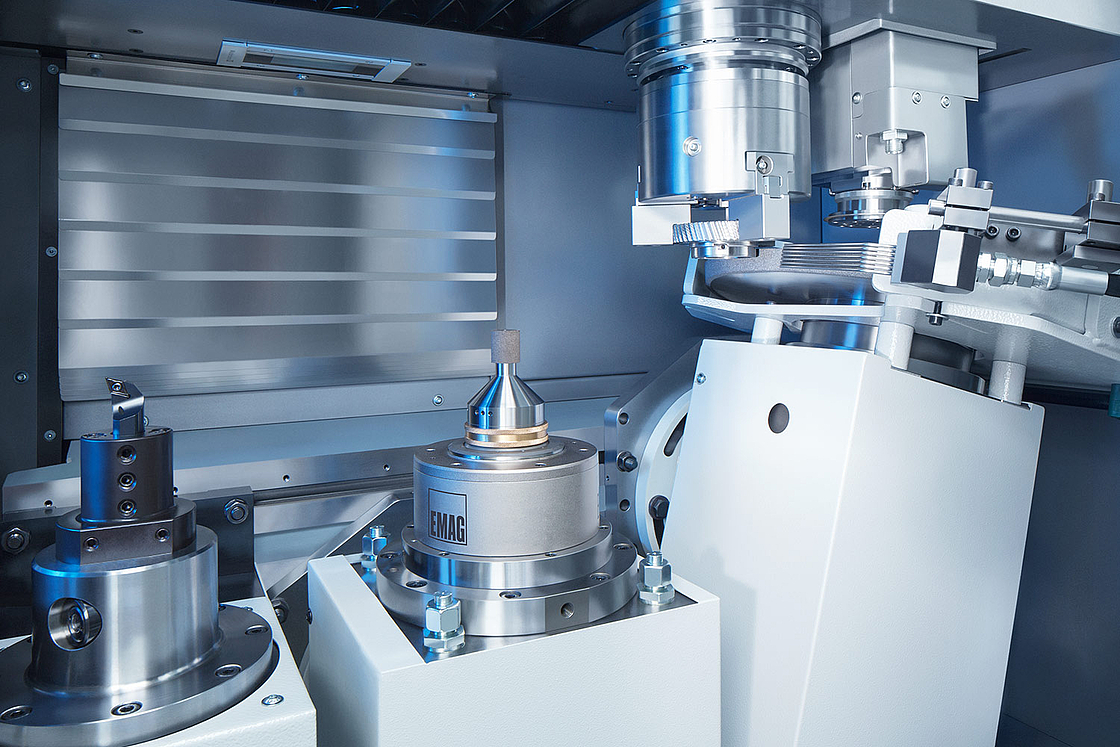
L'espace de travail de la VL 100 GT a été entièrement conçu pour s'adapter de manière flexible à chaque tâche d'usinage. Selon les exigences de la pièce, différents modules d'usinage peuvent être intégrés. La configuration est réalisée en étroite collaboration avec le client en fonction de la gamme spécifique de pièces.
Aperçu des modules d'usinage disponibles
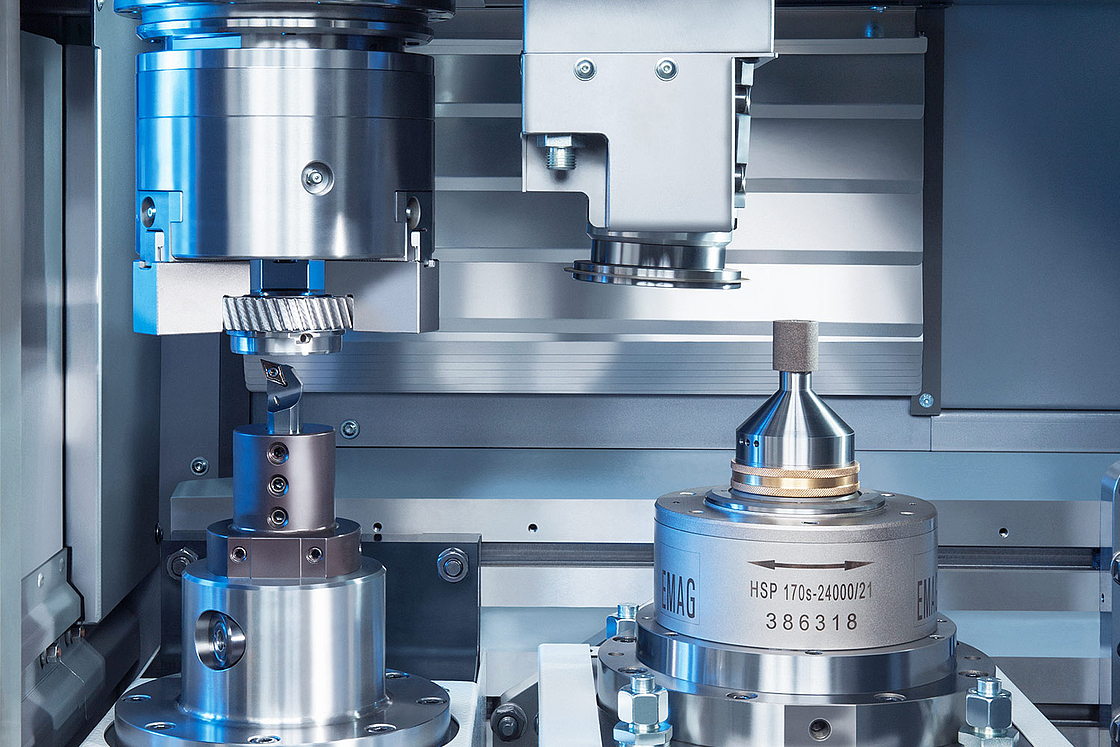
- Broche de rectification intérieure : pour la rectification précise d'alésages, il est possible d'utiliser aussi bien des meules en corindon que des meules CBN.
- Broche de rectification extérieure : pour la rectification cylindrique extérieure de surfaces latérales, d'épaulements plats et de contours.
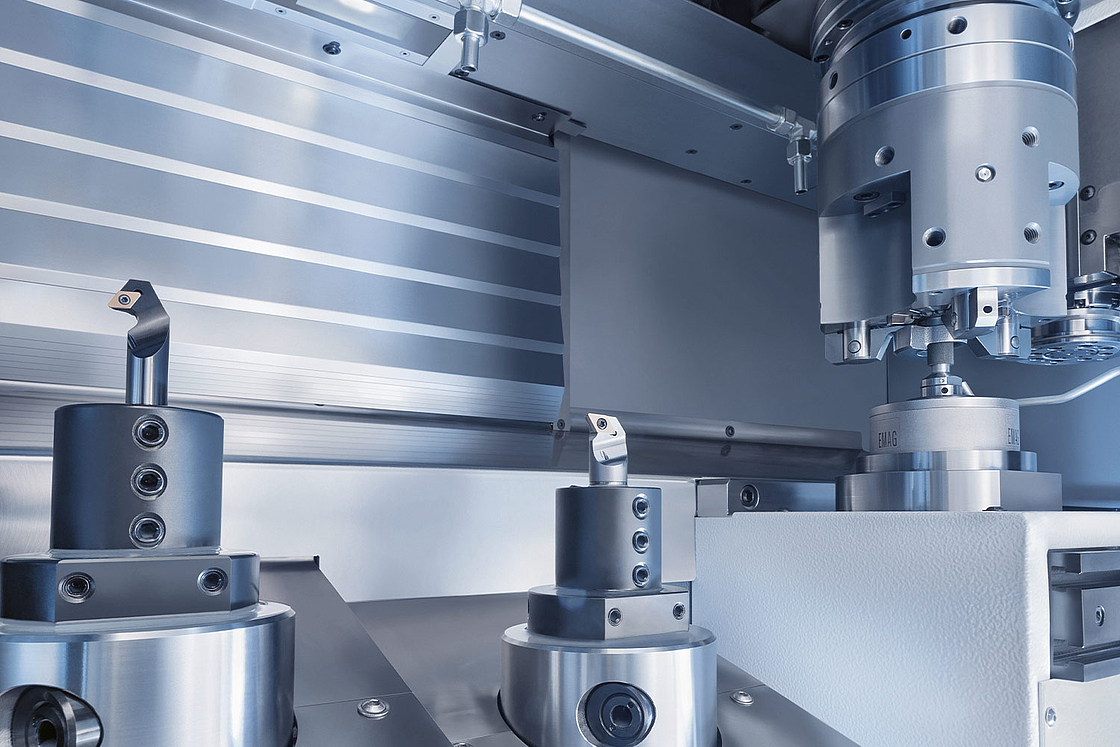
- Porte-blocs pour opérations de tournage dur : un ou deux porte-blocs permettent le tournage dur de surfaces planes et de zones qui peuvent être usinées plus rapidement et de manière plus économique par tournage que par rectification.
Ces modules permettent de réaliser des configurations adaptées à la pratique : rectification intérieure pure, rectification extérieure pure, double rectification intérieure, combinaison de tournage et de rectification ou usinage complet avec tournage, rectification intérieure et rectification extérieure en un seul serrage.
Rectification de pièces non circulaires grâce à un entraînement par moteur linéaire
La génération actuelle de machines intègre un entraînement à moteur linéaire sur l'axe X. Celui-ci permet l'usinage de contours non circulaires – tels que des profils de cames ou des surfaces excentriques – avec une dynamique élevée et une précision d' . Par rapport aux entraînements à vis à billes conventionnels, le moteur linéaire offre une accélération et une précision de positionnement nettement supérieures, tout en garantissant un fonctionnement sans usure. Pour l'utilisateur, cela élargit considérablement l'éventail des tâches d'usinage réalisables sur la machine.
Mesure intégrée pour un contrôle qualité sans faille
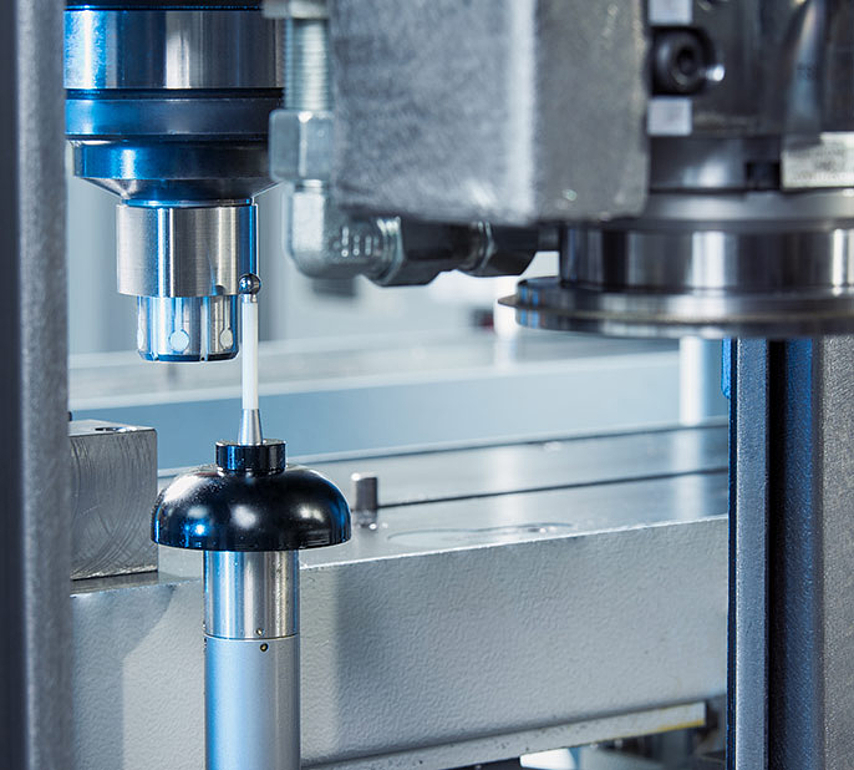
La VL 100 GT est équipée d'un palpeur de mesure intégré, positionné entre l'espace de travail et la station de prélèvement. À cet emplacement, il est protégé contre les salissures dues au lubrifiant de refroidissement et aux copeaux, tout en étant intégré dans le flux de matière. La pièce restant dans le dispositif de serrage pendant le processus de mesure, il est possible d'effectuer des mesures avant et après l'usinage, ainsi que des mesures intermédiaires entre les différentes étapes d'usinage.
Conception modulaire sur la plateforme VL
La VL 100 GT repose sur le système modulaire de la série EMAG VL. Des machines de base identiques peuvent être configurées pour différentes tâches de fabrication sans qu’il soit nécessaire d’apprendre de nouveaux concepts d’utilisation ou de constituer des stocks de pièces de rechange distincts. L’utilisation et la programmation des pièces uniformes pour l’ensemble de la gamme de machines réduisent les efforts de formation et simplifient l’intégration dans les environnements de production existants.
Foire aux questions
- À quels types de pièces la VL 100 GT est-elle adaptée ?
- Quels procédés d'usinage peut-on combiner sur la VL 100 GT ?
- Quelles qualités de surface la VL 100 GT atteint-elle en finition ?
- Quels sont les avantages de la conception verticale par rapport aux machines horizontales ?
- Comment fonctionne le système d'automatisation de chargement de la VL 100 GT ?
- La VL 100 GT peut-elle être intégrée dans des lignes de production en chaîne ?
La VL 100 GT est conçue pour l'usinage de précision de pièces tournées d'un diamètre allant jusqu'à 100 millimètres. Les pièces typiques sont les roues dentées, les roues planétaires, les pignons, les anneaux à came, les bagues de pompe, les cames individuelles et les générateurs d'arbres pour les transmissions à arbre de serrage. La machine est particulièrement adaptée à la production en séries moyennes à grandes avec des exigences élevées en matière de précision dimensionnelle et de qualité de surface.
La VL 100 GT permet de combiner le tournage dur, la rectification intérieure et la rectification extérieure en un seul serrage. En fonction de la pièce, l'espace de travail peut être équipé d'une broche de rectification intérieure, d'une broche de rectification extérieure et d'un ou deux porte-blocs. Cet usinage combiné réduit les temps de cycle, évite les erreurs de repositionnement et garantit une grande précision de positionnement entre les surfaces usinées.
La VL 100 GT atteint de manière fiable des valeurs de rugosité de surface de l'ordre de Rz < 1,2 µm. Cela est rendu possible grâce au banc de machine MINERALIT® amortissant les vibrations, à la combinaison optimisée de tournage dur et de rectification ainsi qu'à la régulation adaptative du processus de rectification. Les surfaces sont sans torsion et répondent ainsi aux exigences des surfaces fonctionnelles soumises à de fortes contraintes.
La conception verticale de la VL 100 GT offre trois avantages majeurs : les copeaux et la boue de meulage s'écoulent librement de la chambre de travail par gravité, ce qui réduit les perturbations thermiques et préserve la qualité de surface. Son encombrement au sol d'environ 9,6 mètres carrés permet de commander plusieurs machines. De plus, les opérations de réglage sont ergonomiques et rapides à effectuer, ce qui augmente la disponibilité de la machine.
Avec l'automatisation de prélèvement, la broche principale de la VL 100 GT se charge elle-même du chargement et du déchargement des pièces. Elle se déplace vers la station de prélèvement, saisit une pièce brute sur le convoyeur circulaire (automatisation O) et la déplace vers la zone de travail. Une fois l'usinage terminé, la broche replace la pièce finie et saisit immédiatement la pièce brute suivante. Cela permet de se passer de robots de chargement séparés et de réduire au minimum les temps de cycle.
Oui, la VL 100 GT peut être utilisée aussi bien en tant que machine autonome qu'au sein de lignes de production interconnectées. En alternative à l'automatisation O, une automatisation par navette est disponible pour l'alimentation et l'évacuation des pièces. En combinaison avec des tours en amont de la série EMAG VL ou VT, il en résulte des systèmes de fabrication compacts qui couvrent l'ensemble du processus, du tournage à chaud à l'usinage de précision à froid.
Avantages VL 100 GT
- L'usinage complet en un seul serrage élimine les erreurs de repositionnement et garantit une précision de positionnement maximale.
- L'espace de travail librement configurable permet de s'adapter à pratiquement toutes les tâches d'usinage, de la simple rectification à l'usinage combiné.
- L'automatisation intégrée du pick-up garantit des temps morts réduits et une disponibilité élevée de la machine sans composants d'automatisation supplémentaires.
- La conception verticale avec banc de machine MINERALIT® garantit une chute libre des copeaux, un excellent amortissement des vibrations et une qualité de surface optimale.
- L'usinage combiné (tournage dur et rectification) réduit le temps de cycle, diminue l'usure des outils et permet d'obtenir des surfaces sans hélice avec une rugosité Rz < 1,2 µm.
- L'encombrement réduit d'environ 9,6 m² permet l'utilisation de plusieurs machines et une exploitation efficace de l'atelier.
- La conception modulaire sur la plateforme VL assure une utilisation uniforme, une configuration flexible et une large compatibilité des commandes.
- L'entraînement par moteur linéaire sur l'axe X permet une rectification précise des profils de cames et des surfaces excentriques.
- Un système complet de capteurs de rectification et de techniques de mesure garantit un contrôle de processus stable et reproductible avec contrôle qualité intégré.
Pièces
À chaque pièce sa solution de production.
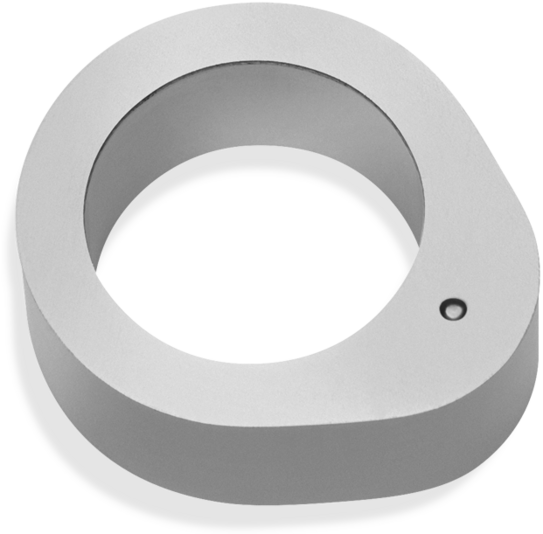
Came
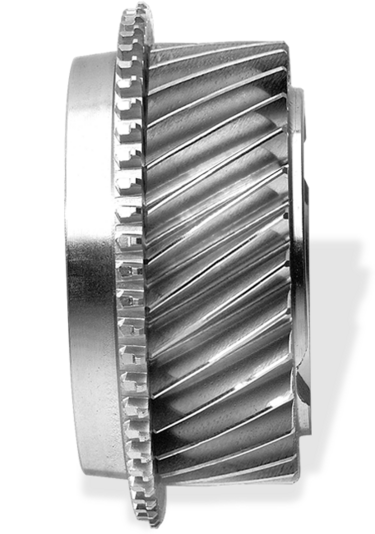
Pièce
The machining process for gears utilizes machines of the VL platform, with four key operations carried out sequentially. Turning the first side and second side of the gear (OP 10 and OP 20) is done on…
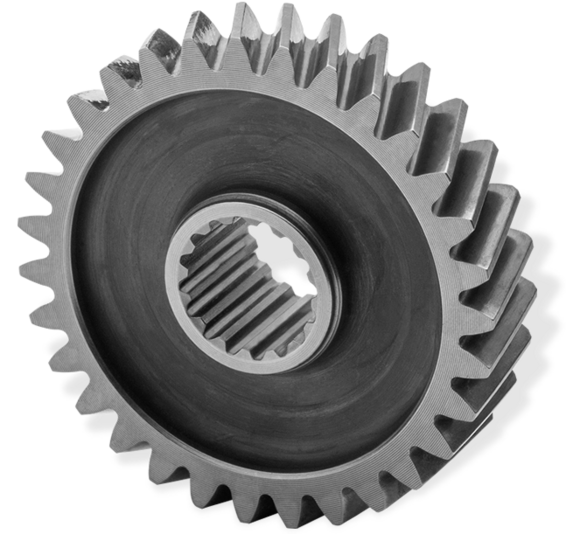
Pignons (vélos électriques)
Qu'il s’agisse de plastique ou de métal, les solutions EMAG permettent d’usiner les pignons les plus divers. EMAG propose une gamme de technologies propre à couvrir l'intégralité de la chaîne de…
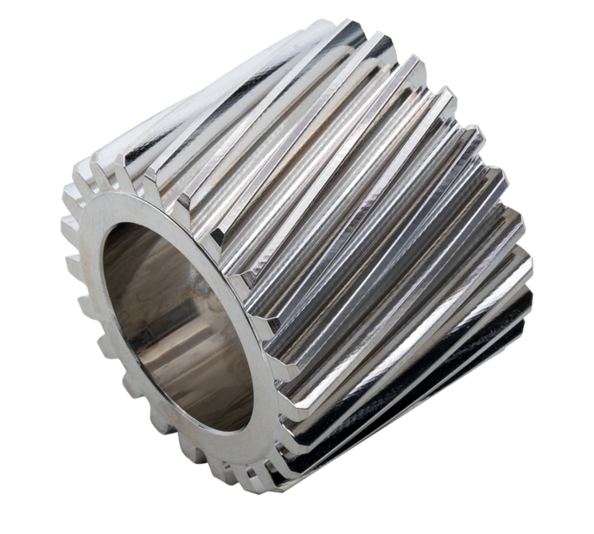
Planetary Gears
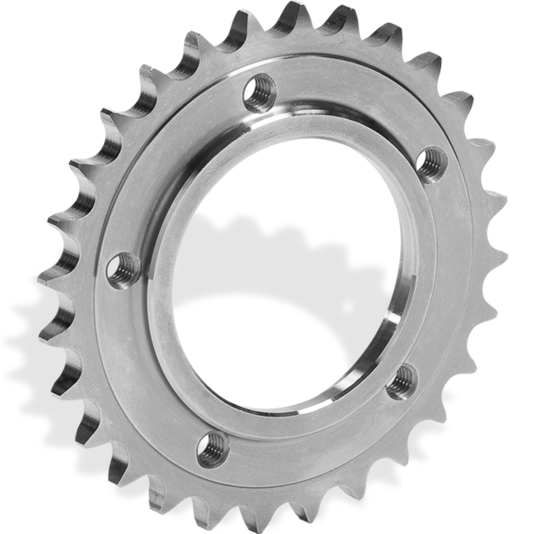
Pignon à chaîne
La combinaison de différents processus d'usinage par enlèvement de matière dans la même machine et sans changement de la prise de pièce offre un énorme potentiel de réduction du temps d'usinage. Des…
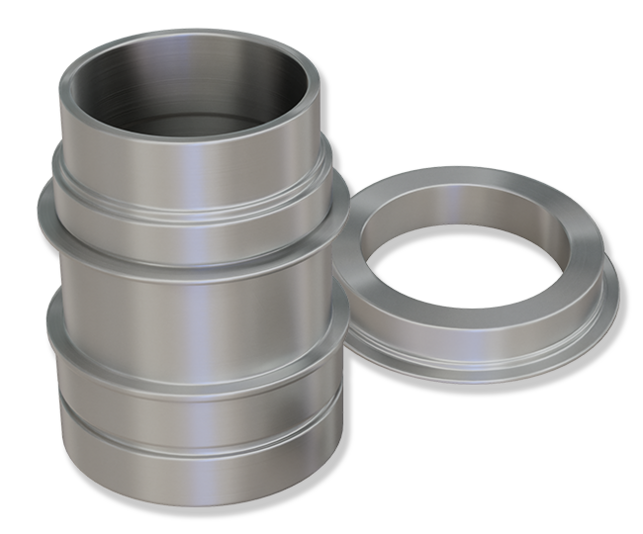
Générateur d'ondes
Le Wave Generator est le composant d'entrée dans les réducteurs de transmission de type Harmonic. Il se compose d'une structure de palier à paroi mince (bague extérieure élastique, bague intérieure…
Technologies
Des systèmes de fabrication complexes provenant d'une seule source grâce à un large éventail de technologies
La rectification est comme le perçage un des procédés d'usinage par enlèvement de copeaux les plus utilisés dans le quotidien des entreprises.
Grâce à la combinaison de plusieurs procédés dans une machine, tels que le tournage dur et la rectification, une exploitation optimale des potentiels…
Le tournage vertical est un procédé de fabrication pour l'usinage de métaux. EMAG fut l'un des premiers constructeurs de machines-outil à appliquer le…